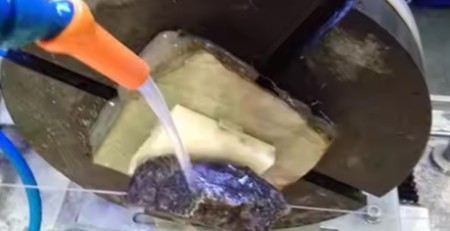
Taglio di materiali magnetici con sega a filo a diamante infinito
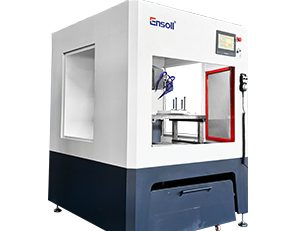
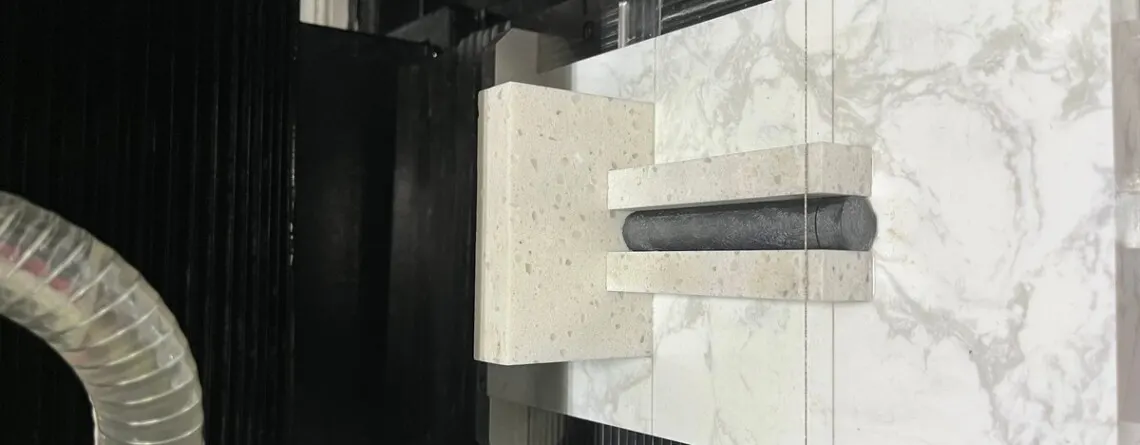
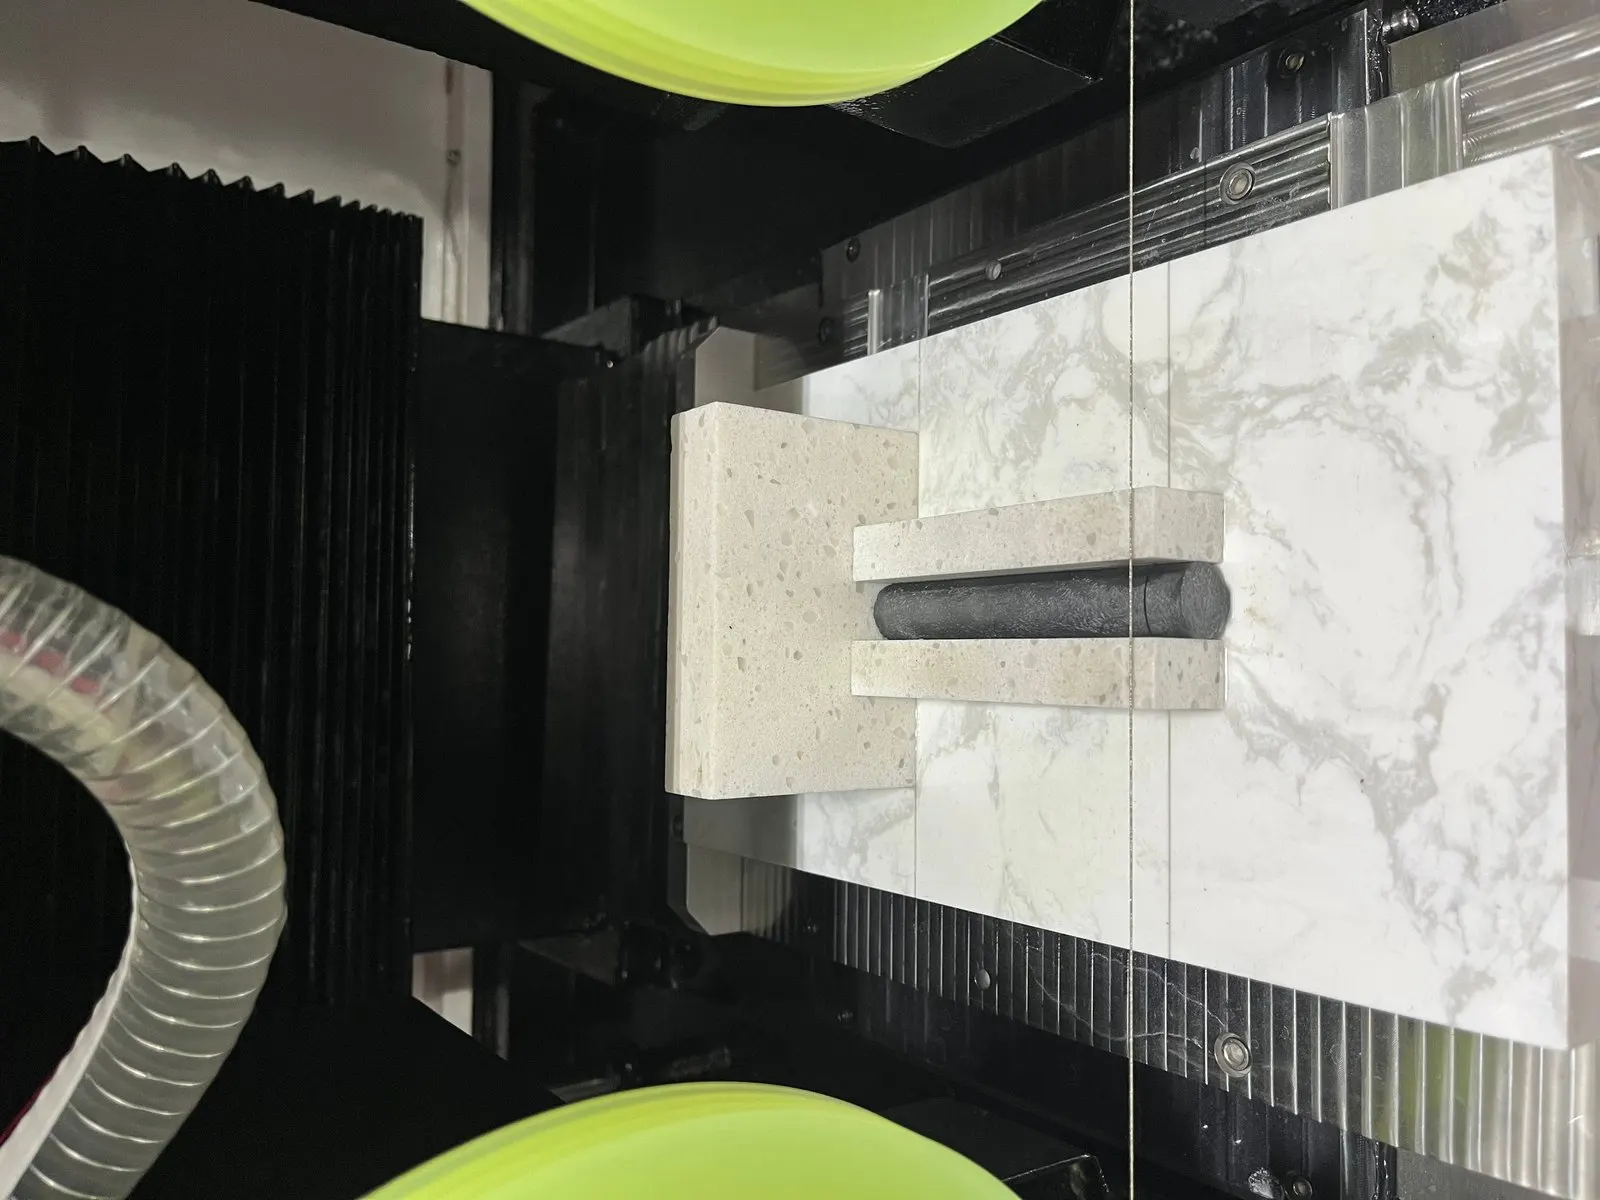
Test scope: Precision straight slicing of a cylindrical magnetic-material sample supplied by a European customer, using an Ensoll ESO-GM endless diamond wire saw.
- Five 3.780 mm slices cut from a 15 mm magnetic-material cylinder held within-slice TTV of 0.008-0.011 millimetro, averaging 0.009 millimetro.
- Average surface roughness stayed between Ra 0.71-0.88 micrometers and maximum edge chipping was 9.2 micrometers — a stable, finishing-ready cut.
- Average slice thickness drifted downward across the sequence (-0.083 mm by slice five), so batch production needs thickness-offset or wire-bow compensation.
- The result came from a matched system: a rigid gantry machine with real-time tension control, un 0.5 mm fully coated diamond wire loop and cutting-oil cooling.
Magnetic materials are hard and brittle, con una resistenza alla frattura relativamente bassa. During slicing, cutting force, frictional heat, and internal stress can cause edge chipping, microcracks, thickness variation, and surface damage. This test evaluated whether an endless diamond wire process could maintain stable slice geometry and surface integrity while cutting a 15 mm diameter sample.
Where the workpiece is NdFeB rather than ferrite, the settings in our how to cut neodymium magnets guide are the safer starting point.
Measured Results at a Glance
- Workpiece: Magnetic material, approximately Mohs 6-7
- Sample dimensions: 15 mm diameter x 103 mm length
- Nominal slice thickness: 3.780 millimetro
- TTV: 0.008-0.011 mm across five slices; media 0.009 millimetro
- Rugosità media della superficie (Ra): 0.71-0.88 micrometri
- Massima scheggiatura del bordo misurata: 6.7-9.2 micrometers by slice
The results show good thickness uniformity within each individual slice and consistently low surface roughness. The gradual change in average thickness across the five slices also identifies an important process-control opportunity: Una maggiore coerenza dei lotti multi-fetta richiederebbe una compensazione dello spostamento o dell'alimentazione durante la produzione.
1. Obiettivo del test e strategia di processo
Il cliente richiedeva affettature dritte ad alta precisione con variazioni di spessore controllate, rugosità superficiale, e danni ai bordi. Ensoll ha scelto il taglio a filo diamantato continuo ESO-GM, olio da taglio, e un filo diamantato completamente rivestito come sistema di processo abbinato.
È stato utilizzato olio da taglio per migliorare la lubrificazione e la rimozione del calore nella zona di taglio. Il filo completamente rivestito fornisce una distribuzione abrasiva stabile e una rimozione del materiale costante, mentre il sistema di controllo della tensione della macchina aiuta a ridurre le fluttuazioni di posizione del filo durante il taglio.
2. Attrezzatura e parametri di taglio
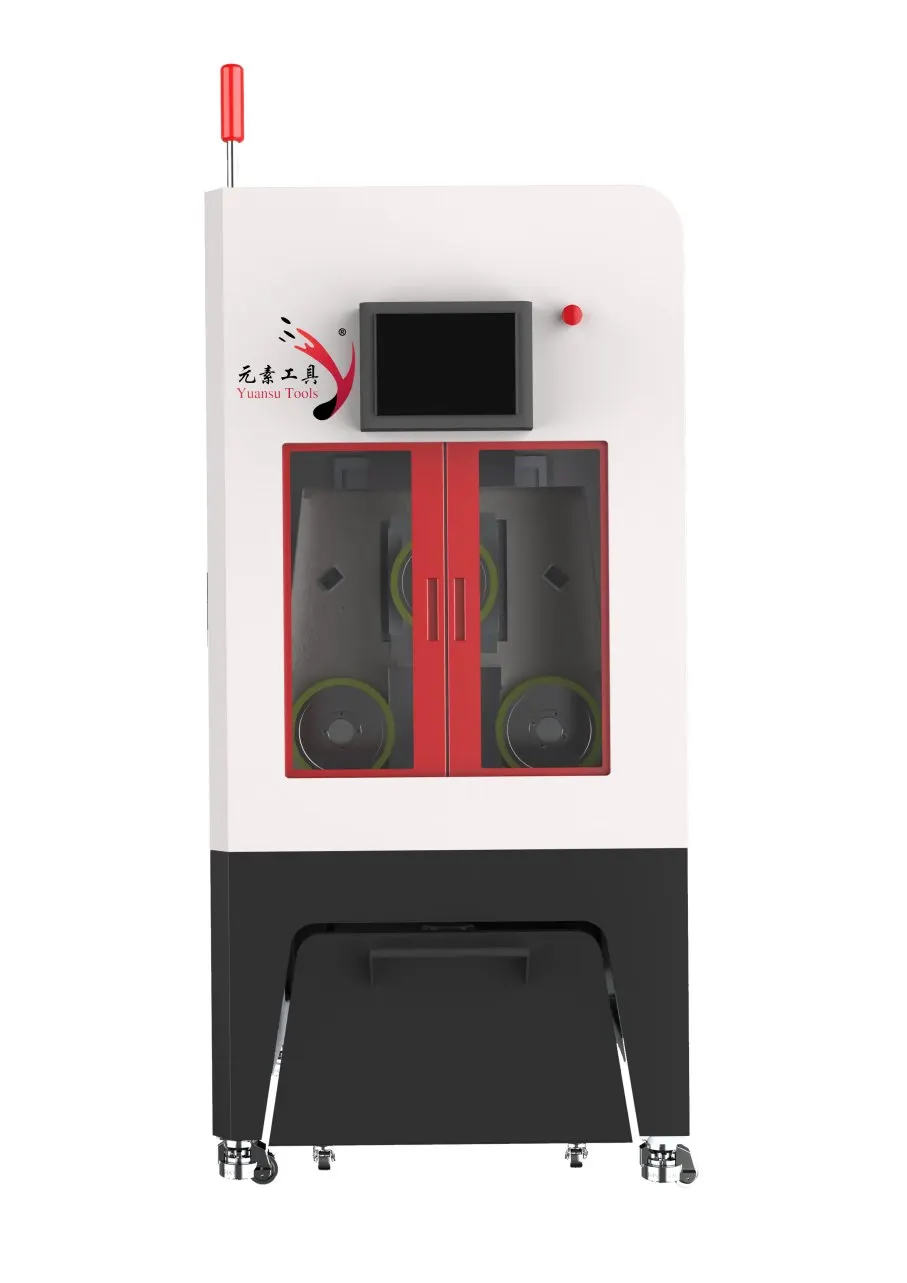
The ESO-GM uses a rigid gantry structure with top-down vertical feed. La sua struttura integrale in ghisa è progettata per limitare vibrazioni e deformazioni strutturali durante lunghi cicli di taglio. Il sistema include anche il controllo della tensione in tempo reale, memoria della posizione di rottura del filo, e l'estrazione della nebbia per la lavorazione a olio.
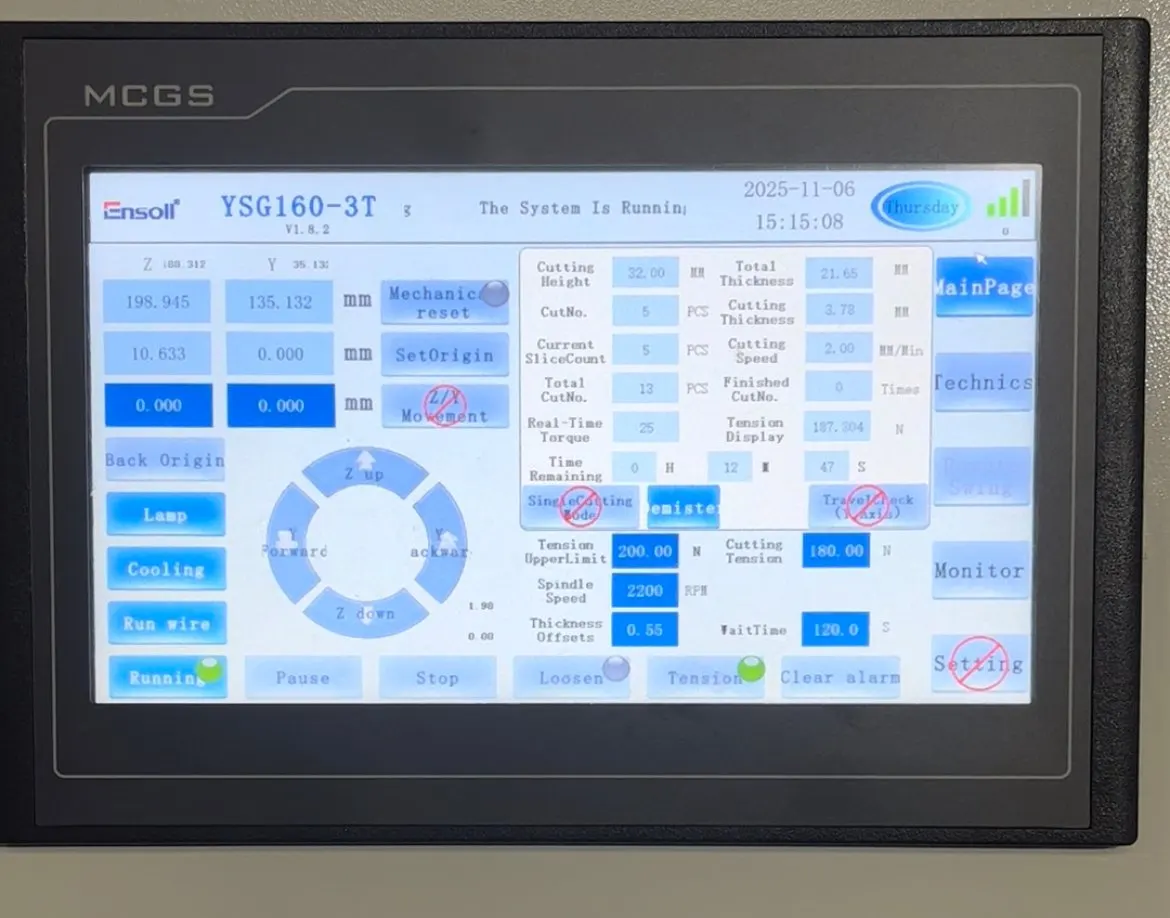
| Parametro | Impostazioni del test |
|---|---|
| Macchina | taglio a filo diamantato continuo ESO-GM |
| Diametro del filo | 0.50 millimetro |
| Lunghezza del filo diamantato ad anello | 1930 millimetro |
| Impostazione della velocità di avanzamento | 2 / 1 mm/min |
| Larghezza di taglio | 15 millimetro |
| Tensione del filo | 180 N |
| Velocità lineare del filo | 26 m/s |
| Tempo di incurvamento del filo | 100 s |
| Carico di taglio registrato | 25 N·m |
| Cooling and lubrication | Olio da taglio |
I clienti che valutano componenti simili duri e fragili possono anche esaminare le macchine da taglio per materiali magnetici di Ensoll Macchine per il taglio di materiali magnetici e anelli di filo diamantato.
3. Variazione dello spessore totale (TTV)
Ogni fetta è stata misurata in nove posizioni utilizzando un mandrino a vuoto, metodo di misurazione dello spessore a doppia sonda. Il valore TTV è la differenza tra lo spessore massimo e minimo misurato sulla stessa fetta.
| Campione | Misurazioni dello spessore a nove punti (millimetro) | Tmax | Tmin | TTV |
|---|---|---|---|---|
| S01 | 3.784, 3.781, 3.786 / 3.779, 3.782, 3.785 / 3.780, 3.783, 3.778 | 3.786 | 3.778 | 0.008 |
| S02 | 3.792, 3.788, 3.790 / 3.786, 3.789, 3.791 / 3.787, 3.793, 3.785 | 3.793 | 3.785 | 0.008 |
| S03 | 3.775, 3.778, 3.781 / 3.772, 3.776, 3.779 / 3.774, 3.780, 3.773 | 3.781 | 3.772 | 0.009 |
| S04 | 3.741, 3.745, 3.748 / 3.739, 3.743, 3.746 / 3.740, 3.744, 3.742 | 3.748 | 3.739 | 0.009 |
| S05 | 3.695, 3.699, 3.703 / 3.692, 3.696, 3.701 / 3.694, 3.698, 3.697 | 3.703 | 3.692 | 0.011 |
Interpretazione: Il TTV è rimasto tra 0.008 e 0.011 millimetro, con una media di 0.009 millimetro. Questo indica una uniformità locale dello spessore stabile all'interno di ogni fetta.
4. Spessore medio e deriva dimensionale
Lo spessore nominale della fetta era 3.780 millimetro. Lo spessore medio è stato calcolato dalle nove misurazioni per ogni campione.
| Campione | Spessore Medio (millimetro) | Deviazione da 3.780 millimetro |
|---|---|---|
| S01 | 3.782 | +0.002 millimetro |
| S02 | 3.789 | +0.009 millimetro |
| S03 | 3.776 | -0.004 millimetro |
| S04 | 3.743 | -0.037 millimetro |
| S05 | 3.697 | -0.083 millimetro |
Interpretazione: Le deviazioni osservate variavano da -0.083 A +0.009 millimetro. Sebbene il TTV all'interno della fetta sia rimasto stabile, lo spessore medio è diminuito nel corso della sequenza. Per applicazioni con una tolleranza di spessore rigorosa a livello di lotto, questo andamento dovrebbe essere corretto tramite compensazione programmata dello spessore, regolazione dell'alimentazione, o compensazione dell'arco del filo.
5. Rugosità superficiale
Surface roughness was measured with a stylus profilometer at three representative positions on each cut surface, following the Ra definition in ISO 4287.
| Campione | Ra-1 | Ra-2 | Ra-3 | Ra medio (micrometri) |
|---|---|---|---|---|
| S01 | 0.81 | 0.85 | 0.79 | 0.82 |
| S02 | 0.74 | 0.78 | 0.76 | 0.76 |
| S03 | 0.69 | 0.73 | 0.71 | 0.71 |
| S04 | 0.86 | 0.91 | 0.88 | 0.88 |
| S05 | 0.77 | 0.82 | 0.79 | 0.79 |
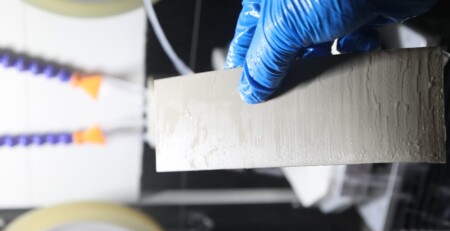
Interpretazione: Average Ra remained within 0.71-0.88 micrometri. The narrow range indicates a stable abrasive cutting state and a consistent surface suitable for subsequent precision finishing.
6. Edge-Chipping Results
Edge chipping was measured at four positions on each slice using an optical tool microscope.
| Campione | Posizione 1 | Posizione 2 | Posizione 3 | Posizione 4 | Maximum Chipping (micrometri) |
|---|---|---|---|---|---|
| S01 | 5.2 | 7.1 | 4.6 | 6.3 | 7.1 |
| S02 | 4.8 | 6.5 | 5.6 | 7.4 | 7.4 |
| S03 | 4.1 | 5.8 | 5.0 | 6.7 | 6.7 |
| S04 | 6.3 | 9.2 | 5.8 | 8.6 | 9.2 |
| S05 | 5.1 | 7.6 | 6.2 | 8.1 | 8.1 |
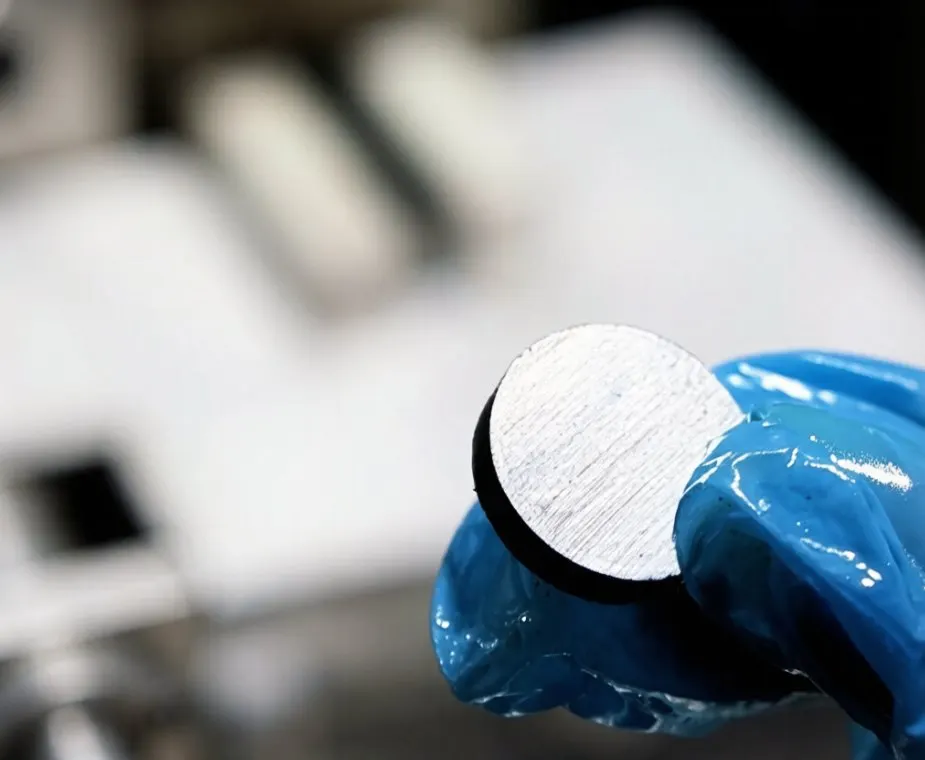
Interpretazione: The largest measured chip was 9.2 micrometri, and the average of the five maximum values was 7.7 micrometri. The edges remained visually intact with limited brittle-fracture damage.
7. Engineering Conclusion
This test demonstrates that the ESO-GM endless diamond wire process can produce magnetic-material slices with low within-slice TTV, consistent sub-micrometer Ra values, e scheggiature limitate ai bordi. The combination of a rigid machine structure, real-time tension control, a fully coated diamond wire loop, and oil cooling supported a stable cutting condition.
The data should also be read carefully: TTV describes uniformity within each slice, while the average thickness values show a downward trend across the five-slice sequence. Before volume production, the process should therefore be validated against the customer’s drawing tolerance and, where necessary, supplemented with automatic thickness or wire-bow compensation.
For a different magnetic-material machining requirement, vedere Ensoll's irregular-profile magnetic-material cutting test.
Autorizzazione alla citazione: Se trovi utile questo articolo, Ensoll ti autorizza a citarlo o fare riferimento ad esso, a condizione che includa un link a questa pagina come fonte originale.
Domande Frequenti
Cos'è il TTV nel taglio di precisione e perché è importante?
TTV (variazione dello spessore totale) è la differenza tra i punti più spessi e più sottili su una singola fetta. Basso TTV significa fette uniformi, il che riduce la lucidatura a valle e mantiene strette le tolleranze dei componenti magnetici. In questo test il TTV è stato mantenuto tra 0.008 e 0.011 millimetro.
Perché lo spessore della fetta varia durante la produzione multi-fetta?
Man mano che il taglio procede, l'usura del filo e l'arco del filo cambiano lentamente la posizione di taglio effettiva, quindi le fette successive possono risultare più sottili o più spesse. La soluzione è la compensazione programmata dello spessore, regolazione dell'alimentazione, o la compensazione dell'arco del filo prima della produzione di volume.
Quale livello di scheggiatura dei bordi è accettabile durante il taglio di materiali duri, fragili?
Dipende dal disegno, ma pochi micrometri sono considerati puliti. In questo test il chip più grande misurato era 9.2 micrometri e i bordi sono rimasti visivamente integri con danni da frattura fragile limitati.
Perché usare olio da taglio quando si affettano materiali magnetici?
L'olio da taglio migliora la lubrificazione e la rimozione del calore nella zona di taglio e aiuta a evacuare i trucioli, il che mantiene il taglio con filo stabile e il pezzo fresco durante lunghi cicli di affettamento.
Contenuto tecnico esaminato dal team di ingegneria Ensoll — un produttore di anelli diamantati con 10+ anni di esperienza produttiva.