다이아몬드 와이어 루프로 컨투어 절단하는 보로실리케이트 유리: 10 mm 원형 테스트 데이터
유럽 고객을 위한 샘플 테스트 (Company O) · 링 다이아몬드 와이어 윤곽 절단 공정
개요
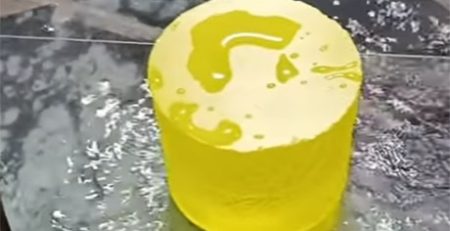
이 보고서는 링 다이아몬드 와이어 절단 시스템을 사용한 붕규산 유리의 원형 윤곽 절단을 문서화. 평가는 장비 및 와이어 선택을 포함한다, 절단 방법론, 공정 매개변수, 그 결과 두께 균일성, 치수 정확도, 표면 품질, 절단 부품의 가장자리 완전성. 테스트 결과는 수직 다축 링 다이아몬드 와이어 기계, 유성 냉각 및 윤활, 적절한 공정 매개변수를 통해 안정적이고 정확한 보로규리케이트 유리 프로파일 절단과 제어된 가장자리 칩핑.
1. 시험 시료
| 매개변수 | 값 |
|---|---|
| 재료 | 보로실리케이트 유리 |
| 경도 | 대략. 6–7 Mohs |
| 작업물 치수 | 80 mm × 80 mm × 10 밀리미터 |
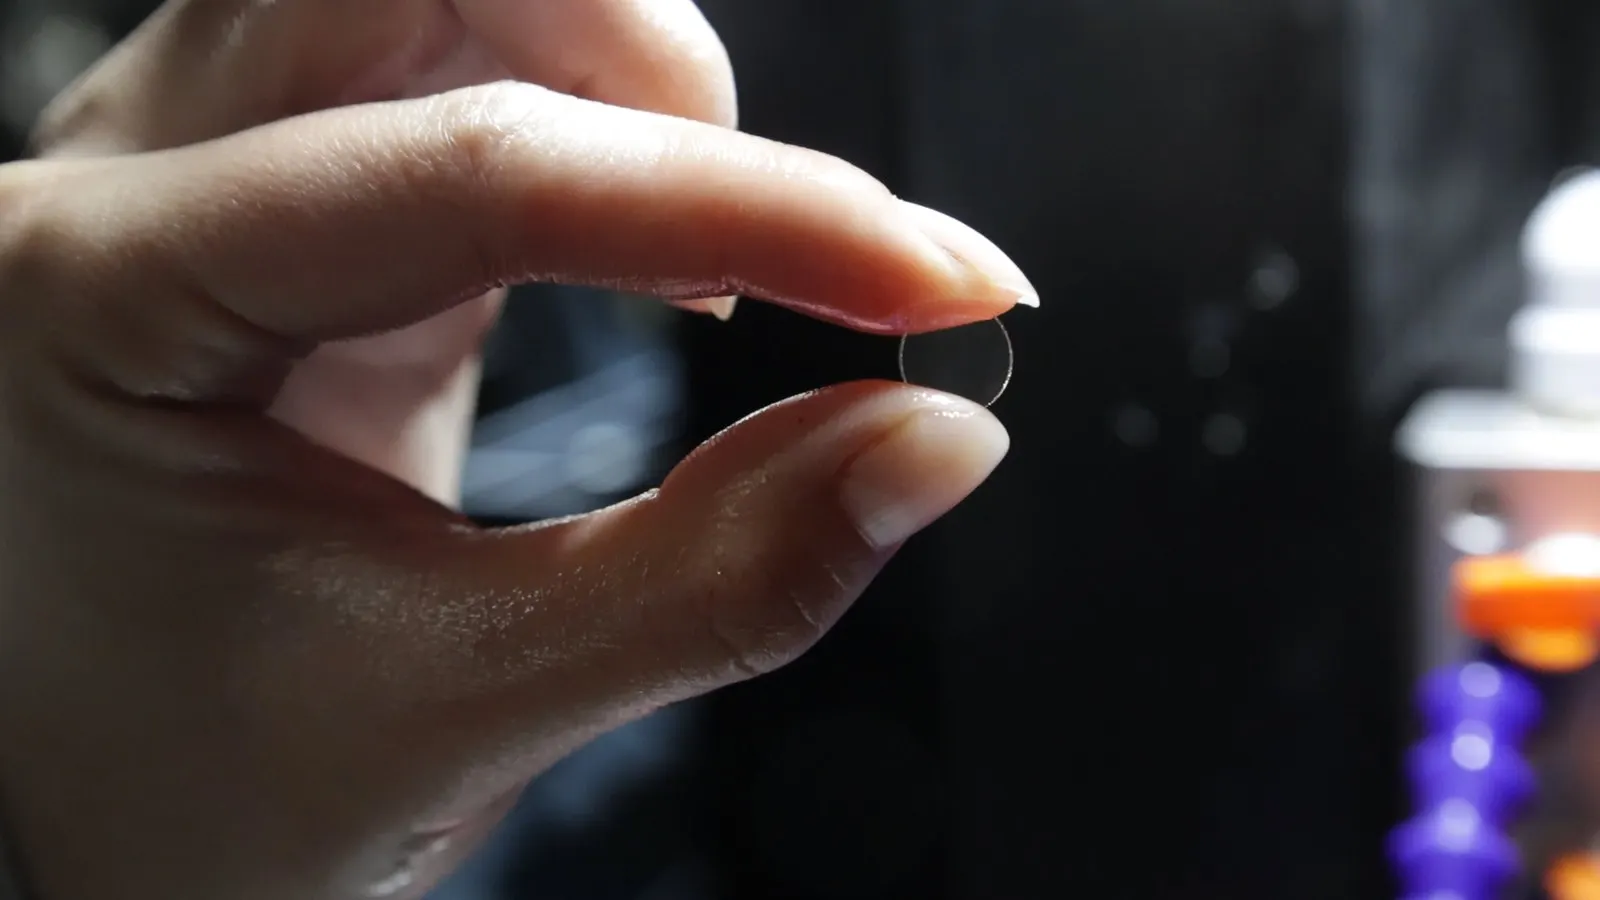
| 절단 형상 | 원형 윤곽선, Ø10 mm |
붕규산 유리는 단단하고 취성도 있다, 절단면에서 강한 칩 현상과 가공 중 국소적인 미세 균열이 발생하기 때문. 원형 윤곽선은 치수 정확도와 궤적 안정성에 높은 요구를 요구하며, 어떤 편차도 직접적으로 원형 외곽 프로파일로 나타나기 때문.
2. 장비 및 와이어 선택
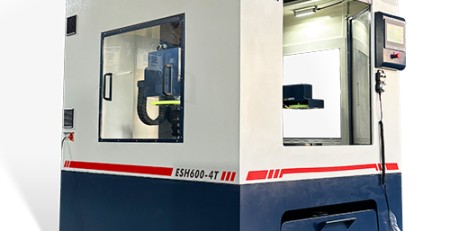
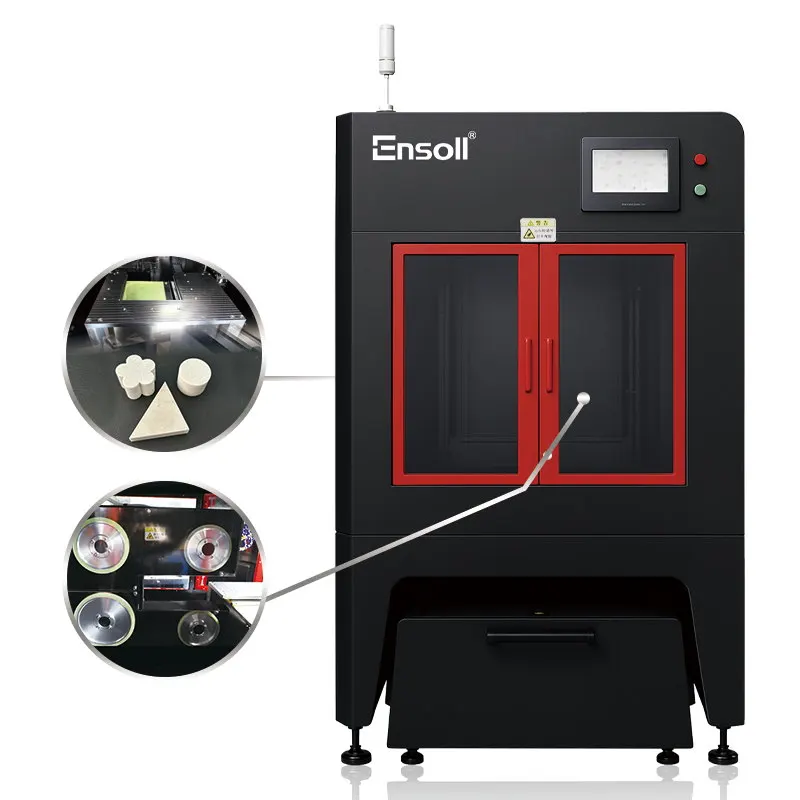
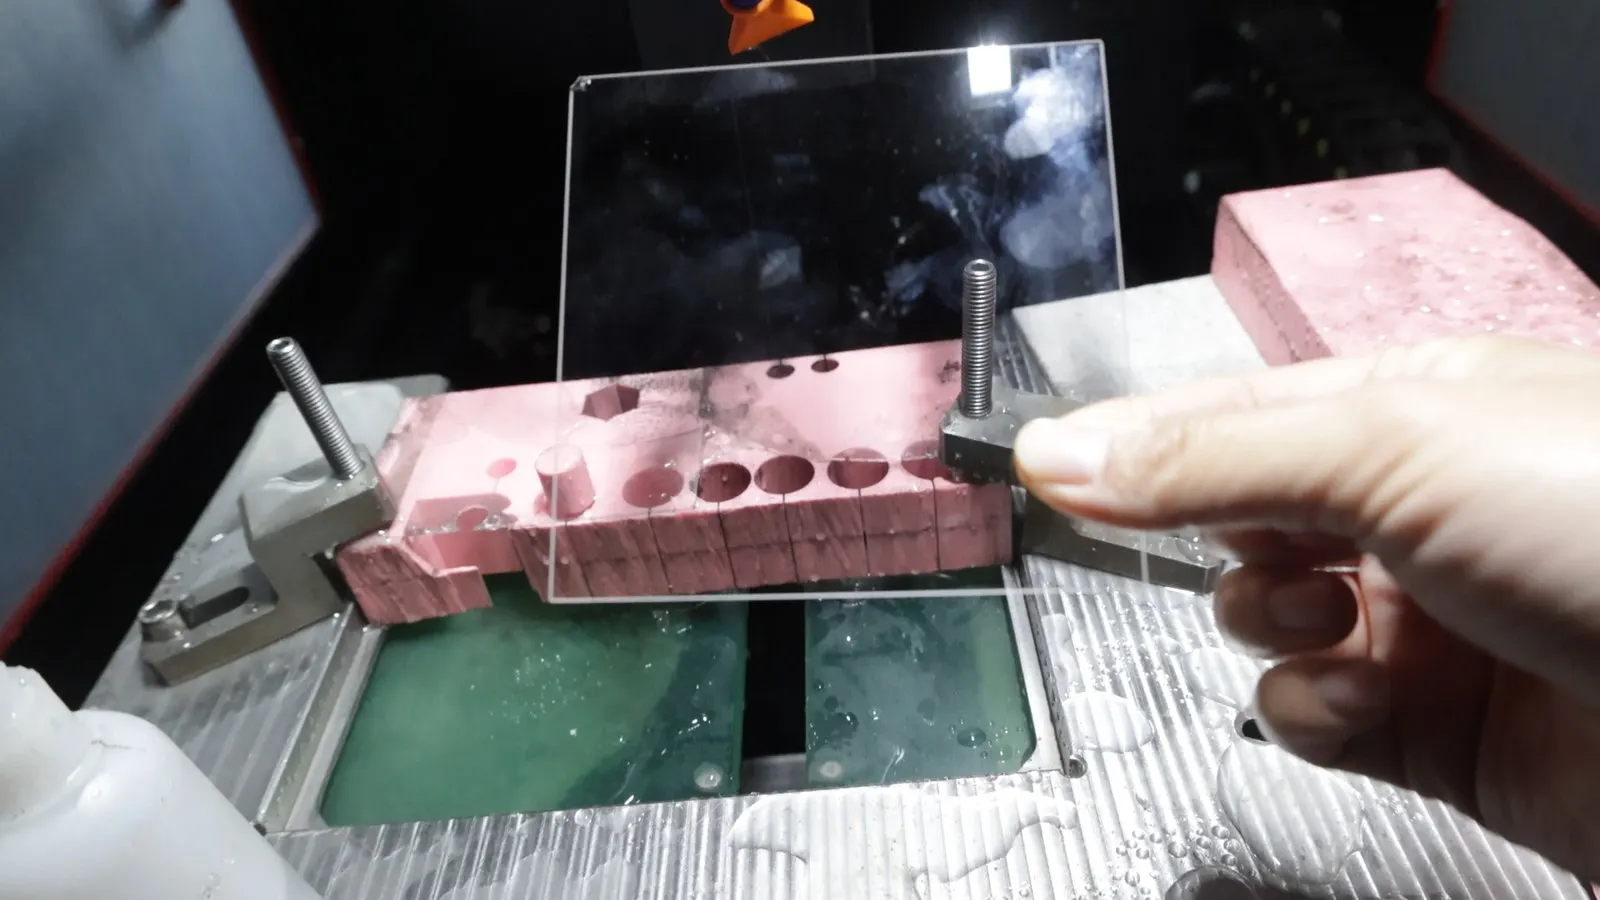
장비: ESS200-4T. 붕규산염 유리의 재료 특성과 Ø10mm 원형 프로파일의 윤곽 절단 요구를 고려할 때, 엔솔은 링 다이아몬드 와이어 공정과 함께 ESS200-4T 수직 윤곽선 절단 시스템을 선택했으며. 수직 구성은 안정적인 원형 절단 궤적과 신뢰할 수 있는 프로파일 형성을 유지한다.
냉각수: 유성 절단. 절삭유는 냉각 및 윤활 매체로 사용된다. 다이아몬드 와이어와 붕규산 유리 사이의 접촉 영역에서 윤활과 열 방출을 향상시킵니다., 절단 중 마찰과 국부적 열 축적을 줄입니다., 그리고 절단 하중의 변동과 유리의 국부적 온도 상승에 대한 영향을 제한합니다.. 이것은 칩핑을 억제하는 데 도움이 됩니다., 원형 윤곽 절단에서 미세 균열 및 치수 편차.
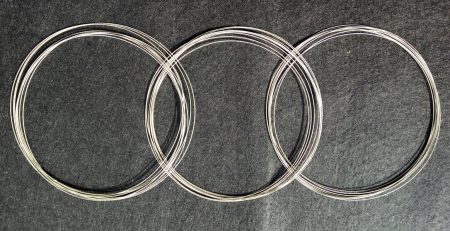
와이어: 완전히 도금됨. 완전히 도금된 다이아몬드 와이어가 선택되었습니다.. 도금 구조는 다이아몬드 연마입자와 와이어 코어 사이의 결합 강도를 향상시키며 입자 분포를 보다 균일하게 만듭니다.. 이는 연속적이고 안정적인 재료 제거율을 유지합니다., 입자 탈락과 와이어 마모를 줄입니다., 그리고 칩핑을 낮추는 데 기여합니다., 붕규산 유리의 원형 윤곽 절단 시 미세 균열 및 치수 변동.
3. 절단 방식 및 장비 장점
수직 절단 구성. 공작물은 수직으로 클램핑되고 링 다이아몬드 와이어가 재료를 수직으로 절단, 보로실리케이트 유리의 원형 형상에 대해 안정적인 클램핑 및 절단 조건 제공. 공작물 위치와 진입 순서를 적절히 제어하면 절단력 변동 감소, 모서리 파손 위험 감소, 원형 형상 정확도 향상.
수직 와이어 절단 구조. 다이아몬드 와이어가 프로그램된 절단 경로를 따라 이동하며 절단유가 접촉 영역을 윤활 및 냉각, 마찰 및 재료의 국부 열 축적 영향 감소. 이 구조는 공정 안정성을 유지하고 국부적인 열 효과 및 가공 조건 변동이 형상 치수와 가장자리 품질에 미치는 영향을 제한하는 데 도움이 됩니다..
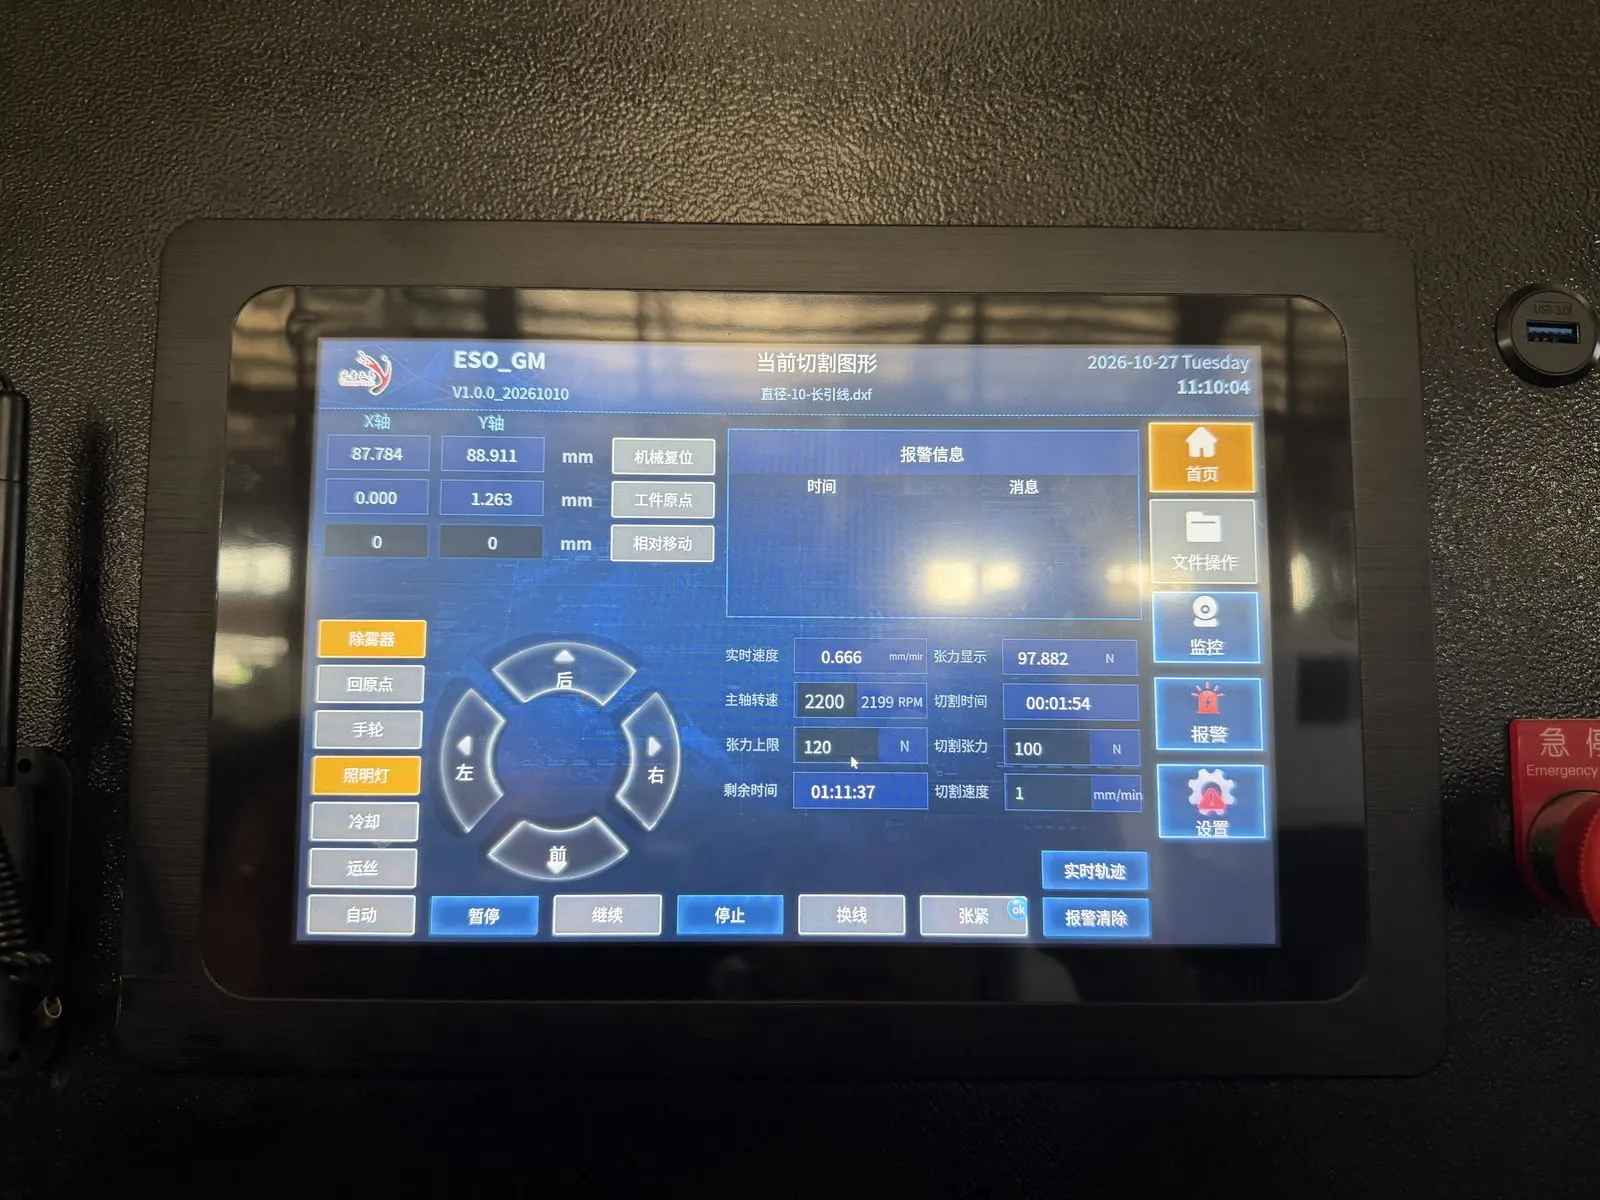
실시간 궤적 표시. 가공 중에 절단 궤적과 기계 상태가 실시간으로 표시됩니다., 작업자가 원형 윤곽 실행을 모니터링할 수 있게 합니다., 궤적 이탈이나 이상 작동을 신속히 감지합니다., 실제 가공 조건에 따라 조정할 수 있습니다.. 이로 인해 절단 경로 제어와 원형 형상 형성의 일관성이 향상됩니다..
다축 협조 제어. 협조된 다축 운동은 원형 윤곽을 연속적으로 절단할 수 있게 합니다., 기계 궤적이 프로그램된 경로와 일치하도록 유지합니다.. 잘 맞춘 다축 제어는 윤곽 전환 및 움직임 중 궤적 편차를 줄여주며, 형상 정확성을 향상시키고, 치수 일관성과 공정 안정성을 개선합니다.
독립적인 와이어 직경 보상. 와이어 직경 보상은 사용 중인 다이아몬드 와이어의 직경에 따라 독립적으로 설정됩니다, 실제 절단 형상과 치수에 대한 와이어 직경의 영향 보정. 다른 직경의 와이어로 전환할 때, 가공 프로그램을 다시 그릴 필요 없이 보상 매개변수만 조정하면 됩니다. 이로 인해 공정 변경이 간소화되고 붕규산 유리 윤곽 절단의 치수 정확도가 향상됩니다.
와이어 절단 위치 기억. 시스템은 와이어 절단 위치를 기록하고 복원합니다. 다이아몬드 와이어가 끊어지면, 가공은 시스템이 기록한 위치에서 다시 시작할 수 있습니다, 재배치 및 반복 절단의 영향을 줄입니다.. 이는 와이어 파단이 원형 윤곽 절단의 연속성에 미치는 영향을 제한함, 불필요한 재료 손실 감소, 수율을 향상시킴.
4. 공정 매개변수 및 냉각 방법
| 매개변수 | 값 |
|---|---|
| 와이어 직경 (밀리미터) | 0.50 × 2305 |
| 와이어 이동 속도 (mm / 분) | 1 |
| 절단 폭 (밀리미터) | 10 |
| 와이어 장력 (N) | 100 |
| 와이어 속도 (엠/초) | 32 |
| 와이어 보우 시간 (초) | 60 |
5. 절단 성능 및 결과
5.1 TTV 시험 데이터 (단위: 밀리미터)
총 두께 변동 (TTV) 9점 격자를 사용하여 측정됨, 진공 척 스테이지에서 이중 탐침 두께 측정 방법. 이 측정은 붕규산 유리를 링 다이아몬드 와이어로 절단하여 제작한 Ø10 mm 원형 윤곽 부품에 적용됨. 명목 샘플 두께는 10.000 밀리미터.
| 시료 | 9점 두께 측정 | T최대 | T최소 | TTV |
|---|---|---|---|---|
| S01 | 9.994, 9.996, 9.998 9.997, 10.000, 10.002 10.001, 10.004, 10.006 |
10.006 | 9.994 | 0.012 |
| S02 | 9.988, 9.991, 9.994 9.993, 9.997, 10.000 9.999, 10.003, 10.006 |
10.006 | 9.988 | 0.018 |
| S03 | 9.978, 9.982, 9.986 9.985, 9.990, 9.994 9.997, 10.000, 10.003 |
10.003 | 9.978 | 0.025 |
평가. 세 가지 붕규산 유리 샘플 전체에서, 측정된 두께는 9.994–10.006 mm 범위 내에 있음 (S01), 9.988–10.006 mm (S02), 및 9.978–10.003 mm (S03), 해당 TTV 값과 함께 0.012, 0.018 그리고 0.025 밀리미터. 세 샘플 모두 TTV 범위 내 유지 0.025 mm 위에 10 mm 명목 두께, 이는 링 다이아몬드 와이어 공정이 보로실리케이트 유리의 원형 윤곽 절단에서 우수한 두께 균일성을 유지함을 확인시킨다.
5.2 두께 허용치 데이터 (단위: 밀리미터)
두께 허용치는 링 다이아몬드 와이어 절단으로 제작된 원형 보로실리케이트 유리 부품에서 다점 그리드 측정을 통해 평가되었다. 각 시편의 유효 측정 영역 내에서 여러 측정 지점이 취해졌다, 각 지점에서 측정된 두께가 기록되었으며, 그리고 명목 두께로부터의 편차를 계산하여 전체 두께 편차 범위를 결정할 수 있었다.
| 시료 | 평균 두께 | 두께 편차 |
|---|---|---|
| S01 | 10.000 | 0.000 |
| S02 | 9.997 | −0.003 |
| S03 | 9.991 | −0.009 |
| 최대 양의 편차 | — | +0.006 밀리미터 |
| 최대 음의 편차 | — | −0.022 mm |
| 두께 허용 범위 | — | ±0.014 mm |
평가. 명목 두께에 대하여 10.000 밀리미터, 세 시편의 평균 두께는 10.000 밀리미터, 9.997 mm and 9.991 밀리미터, 편차는 0.000 밀리미터, 각각 −0.003 mm와 −0.009 mm. The overall thickness tolerance band was ±0.014 mm, indicating good thickness consistency in circular contour cutting of borosilicate glass.
5.3 Surface Roughness Ra Data (단위: μm의)
표면 거칠기 (Ra) was measured by stylus profilometry on the circular borosilicate glass parts after ring diamond wire cutting. Representative measurement positions were taken at the centre and on both sides along the cut end face, surface profile data was acquired with a stylus profilometer, and the roughness parameter Ra was recorded at each position.
| 시료 | Ra-1 | Ra-2 | Ra-3 | Mean Ra |
|---|---|---|---|---|
| S01 | 0.48 | 0.55 | 0.51 | 0.51 |
| S02 | 0.43 | 0.49 | 0.46 | 0.46 |
| S03 | 0.61 | 0.72 | 0.66 | 0.66 |
평가. Mean Ra across the three samples was 0.51, 0.46 그리고 0.66 μm의, with individual readings between 0.43 그리고 0.72 μm의. The narrow spread across measurement positions on each part indicates a uniform surface finish along the cut face, consistent with stable single-direction ring wire cutting.
5.4 Edge Chipping Data (단위: μm의)
Edge chipping was quantified by optical imaging on a toolmaker’s microscope. Specimen edges were cleaned before measurement, and the magnification and measurement scale of the instrument were calibrated. The circumference of each specimen was then inspected under the microscope, and measurable chipping at the cut edge was recorded at four positions per sample, with the maximum value retained.
| 시료 | 위치 1 | 위치 2 | 위치 3 | 위치 4 | 최대. chipping |
|---|---|---|---|---|---|
| S01 | 4.5 | 5.2 | 6.1 | 5.7 | 6.1 |
| S02 | 3.8 | 4.6 | 5.4 | 4.9 | 5.4 |
| S03 | 6.5 | 8.2 | 9.4 | 7.6 | 9.4 |
평가. Four-point edge inspection of the three borosilicate glass parts gave maximum chipping values of 6.1, 5.4 그리고 9.4 μm respectively, with all measurement points falling within 5.4–9.4 μm. Chipping was small overall; S01 and S02 showed the least edge damage, while S03 showed the largest maximum chipping at 9.4 μm의.
6. 결론
이번 붕규산 유리 시험에서 원형 윤곽선 절단의 가공 품질은 주로 세 가지 요인이 함께 작용하는 데 의존했다: 목적에 맞게 제작된 절단기, 냉각 및 윤활 방법, 그리고 공정 매개변수의 정확한 일치. 붕규산 유리는 현저히 단단하고 취성이다, 절단 중 국소적으로 미세 균열이 생기고 발생하는 경향이 있다, 원형 윤곽선은 치수 정확도와 궤적 안정성에 높은 요구를 제기한다.
장비. 붕규산염 유리의 원형 윤곽선 절단에 필요한 궤적 제어 및 가공 정확도에 대해, 엔솔은 ESS200-4T 수직 윤곽선 절단 시스템을 선택했으며. 이 기계는 복잡한 윤곽선 작업에 적합하다, 원형 절단을 수행할 때 프로그래밍된 경로를 따르며, 프로파일 형성과 치수 제어의 기계적 기반을 제공한다.
냉각 및 윤활. 절삭유가 냉각 및 윤활 매체로 사용되었다. 절단 중 다이아몬드 와이어는 붕규산 유리와 지속적으로 접촉하며 연마 입자가 재료를 연마한다, 접촉 영역에서 마찰열을 발생시킴. 절단유는 와이어-글라스 경계면에서 윤활과 열 방출을 개선, 마찰과 국소 온도 상승을 줄이고, 열 효과와 가장자리 칩핑을 억제하는 데 도움이 된다.
공정 매개변수. 와이어 속도, 공급 속도 및 기타 주요 매개변수는 붕규산 유리의 경성취성 특성과 Ø10mm 원형 윤곽의 요구사항에 맞춰졌다. 매개변수는 안정적인 와이어 이동과 연속적인 재료 제거를 유지하도록 설정되었으며, 절삭 하중을 증가시키거나 가장자리 품질을 저하시킬 만큼 높은 급회 속도를 피하기 위해 설정됨.
전체. 원형 윤곽의 치수 측정 및 가공 품질 평가와 함께 고려하여, 목적에 맞게 제작된 수직 윤곽 절단기의 결합 사용, 유성 절단, 적절한 공정 매개변수는 붕규산 유리에서 정확한 프로파일 형성과 가장자리 품질 관리를 위한 신뢰할 수 있는 공정 기반을 제공하며. 링 다이아몬드 와이어 윤곽 절단이 경성 유리에서 정밀 원형 프로파일을 만드는 데 실현 가능한 경로임을 보여준다.