Могут ли станки с ЧПУ фрезеровать магнитные материалы?
- CNC milling can cut softer magnetic materials — low-carbon electrical steels, nickel alloys like Permalloy and soft ferrites — but struggles with hard, brittle magnets.
- On NdFeB, hard ferrites and high-carbon steels, milling faces rapid tool wear, heat that can demagnetize the part, and brittle fracture at edges.
- Diamond wire loop cutting is the better route for hard magnetic materials: thin kerf saves expensive material, coolant prevents demagnetization, and tolerances reach ±0.05 mm crack-free.
- Правило большого пальца: soft magnetic steels and nickel alloys → CNC milling with carbide tools and coolant; neodymium magnets and ferrite cores → diamond wire loop.
Станки с ЧПУ для фрезерования являются очень универсальными инструментами, способными обрабатывать широкий спектр материалов, в т.ч. металлы, Пластмасс, и композиты. But when it comes to magnetic materials, particularly hard and brittle ones like neodymium magnets, ферриты, and certain steel alloys, the question arises: Может ли фрезерный станок с ЧПУ эффективно их резать?
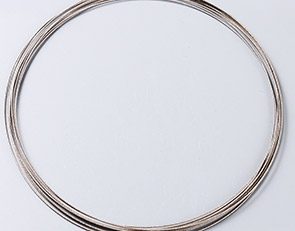
Короткий ответ — да, но с ограничениями. Хотя фрезерная обработка на ЧПУ может обрабатывать некоторые магнитные материалы, твёрдые и хрупкие магнитные вещества часто требуют альтернативных методов, таких как Петля из алмазной проволоки резка для точности и эффективности.
В этой статье, мы рассмотрим:
– Проблемы резки магнитных материалов с использованием фрезерных станков с ЧПУ
– Когда фрезерная обработка на ЧПУ подходит, а когда. резка алмазной проволокой лучше
– Лучшие практики обработки магнитных материалов
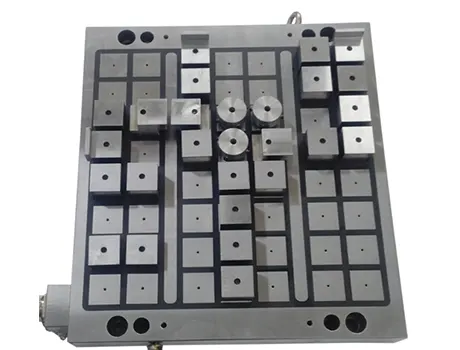
Здесь обычно лучшим вариантом является резка проволокой, по причинам, изложенным в как резать неодимовые магниты.
1. Может ли фрезерный станок с ЧПУ резать магнитные материалы?
Да, но с трудностями
Фрезерные станки с ЧПУ могут резать более мягкие магнитные материалы, такие как:
– Низкоуглеродистая сталь (например., Электротехнические стальные ламели)
– Некоторые никелевые сплавы (например., Пермаллой)
– Мягкие ферриты (для электроники)
Однако, твёрдые и хрупкие магнитные материалы, такие как:
– Неодим (НдФеБ) магниты
– Твердые ферриты (Керамические магниты)
– Некоторые высокоуглеродистые стали
…представляют значительные трудности из-за:
✔ Износа инструмента – твердые магнитные материалы быстро разрушают режущие инструменты.
✔ Генерации тепла – чрезмерное тепло может размагнитить материал.
✔ Риск хрупкого разрушения – сколы и трещины являются обычным явлением.
Когда ЧПУ-фрезерование работает лучше
– Для мягких магнитных металлов, когда необходима прецизионная обработка.
– При нарезке пазов, отверстий, или сложных форм в магнитных компонентах.
– Для прототипирования или мелкосерийного производства, когда алмазная резка проволокой экономически нецелесообразна.
- Почему Петля из алмазной проволоки Резка лучше для твердых магнитных материалов
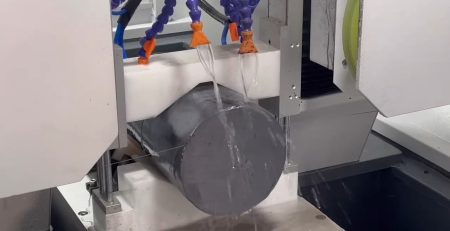
Для ультратвердых или хрупких магнитных материалов, резка алмазной проволокой часто является лучшим выбором.
Преимущества резки алмазной проволокой:
✅ Минимальные потери материала – тонкий пропил (ширина реза) сохраняет дорогие материалы.
✅ Нет термического повреждения – охлаждающая жидкость предотвращает размагничивание.
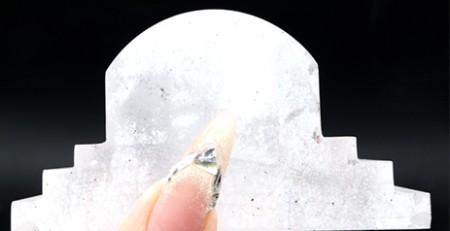
✅ Гладкая, Без трещин – идеально для хрупких магнитов.
✅ Высокая точность – возможно достижение жестких допусков (±0,05 мм).
Распространенные области применения:
– Резка неодимовых магнитов для моторов и датчиков.
– Резка ферритовых сердечников для трансформаторов и дросселей.
– Обработка редкоземельных магнитных сплавов с минимальными отходами.
3. Лучшие методы резки магнитных материалов
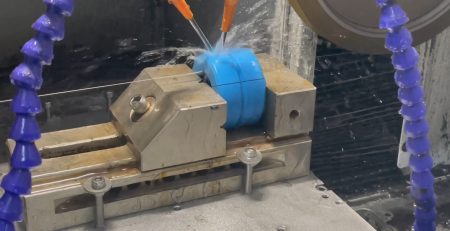
Вариант 1: Фрезерование на ЧПУ (Для мягких магнитов)
– Используйте твердосплавные или алмазно-покрытые концевые фрезы для снижения износа.
– Применяйте охлаждающую жидкость для предотвращения перегрева и размагничивания.
– Оптимизируйте скорость подачи, чтобы избежать сколов.
Вариант 2: Резка алмазной проволокой (Для твердых/хрупких магнитов)
– Используйте алмазную проволоку с мелкой зернистостью для более гладкой резки.
– Поддерживайте правильное натяжение, чтобы предотвратить обрыв проволоки.
– Используйте водные охлаждающие жидкости для повышения эффективности резки.
Заключение: Какой метод выбрать?
| Тип материала | Лучший метод резки |
| Мягкие магнитные стали | Фрезерование на ЧПУ |
| Неодимовые магниты | Петля из алмазной проволоки |
| Ферритовые сердечники | Петля из алмазной проволоки |
| Никелевые сплавы | Фрезерование на ЧПУ (с использованием охлаждающей жидкости) |
Хотя при фрезеровании на ЧПУ можно резать некоторые магнитные материалы, жесткие и хрупкие магниты часто требуют резки алмазной проволокой для оптимальных результатов.
Итоговые рекомендации:
✔ Для точной обработки мягких магнитов → Используйте фрезерование на ЧПУ с карбидными инструментами.
✔ Для раскроя жестких/хрупких магнитов → Наилучшее решение — петля из алмазной проволоки.
✔ Для промышленного производства → Рассмотрите автоматизированные системы резки алмазной проволокой.
Выбирая правильный метод, можно максимально повысить эффективность, сократить отходы, и сохранить целостность материала.
Часто задаваемые вопросы
Может ли фрезерный станок с ЧПУ резать неодимовые магниты?
Технически да, но это не рекомендуется: NdFeB твердый и хрупкий, поэтому фрезерование вызывает быстрый износ инструмента, сколы на кромках и нагрев, который может локально размагнитить магнит. Diamond wire loop cutting delivers clean ±0.05 mm cuts without those risks.
Which magnetic materials can be CNC milled safely?
Softer magnetic metals: low-carbon electrical steels, nickel alloys such as Permalloy, and soft ferrites. Use carbide or diamond-coated end mills, flood coolant and conservative feed rates to limit wear and heat.
Why does heat matter when machining magnets?
Every magnet grade has a temperature limit; exceeding it, even locally, permanently reduces magnetic output. Milling generates concentrated heat at the tool tip, while diamond wire cutting flushes the zone with coolant and keeps the magnet safely below its threshold.
When is diamond wire cutting more cost-effective than milling?
Whenever the material is hard, brittle or expensive: the wire’s thin kerf wastes far less rare-earth stock, edges come off crack-free without secondary finishing, and tolerances of ±0.05 mm are routine. For soft steels and quick prototypes, milling remains cheaper and faster to set up.
Проверено инженерной командой Ensoll.