Konturschneiden von magnetischen Materialien mit Endlos-Drahtsäge
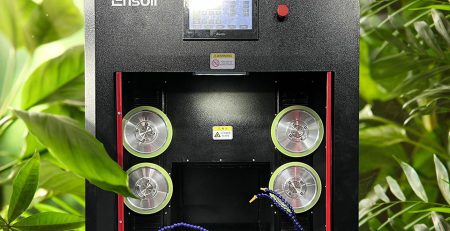
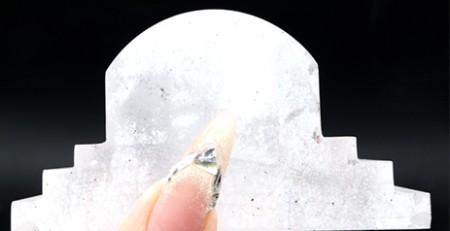
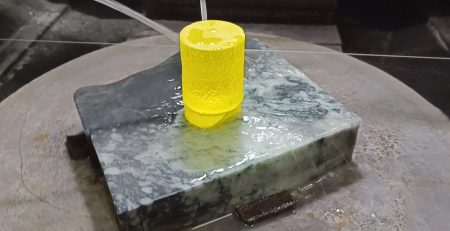
Ensoll testete bei einem europäischen Kunden eine Magnetmaterialprobe mit einer kundenspezifischen endlosen Diamantdrahtsäge. Das Ziel war es, ein unregelmäßiges Kontur zu schneiden, während die Kantenabsplitterung, Oberflächenrauheit, und Konturabweichung unter Kontrolle gehalten wurden. Der Prozess verwendete eine endlose Diamantdrahtsäge kombiniert mit einem vollständig beschichtete Diamantdrahtschleife.
- A diamond wire loop process cut an irregular contour in an 80 x 50 x 50 mm-Magnetmaterial-Muster, unter Einhaltung der Formabweichungen innerhalb -0.110 / +0.073 Mm.
- The matched setup was a 0.5 mm fully coated diamond wire loop at 29 M/s, 120 N Spannung, vertical clamping and cutting-oil cooling.
- Surface roughness stayed in a narrow Ra 0.53-0.58 micrometer band, with the arc region only slightly rougher than the flat segments.
- Maximum edge chipping was just 2.8 Mikrometer, making the process a practical reference for clean irregular cuts before secondary finishing.
Contour work on rare-earth blocks follows the same principles as wie man Neodym-Magnete schneidet, with lower feed rates on tight radii.
Test Result at a Glance
- Material: magnetic material supplied by a European customer
- Werkstückgröße: 80 x 50 x 50 Mm
- Schneidziel: Bearbeitung unregelmäßiger Konturen
- Kühlmittel: Schneidöl
- Drahtschlaufe: 0.5 mm vollständig beschichtete Schlaufe, 2305 mm Länge
- Lineargeschwindigkeit des Drahtes: 29 M/s
- Drahtspannung: 120 N
- Drahtbiegungszeit: 200 s
1. Probe und Schneidziel
Der Kunde benötigte ein Schnittresultat in unregelmäßiger Form auf einer magnetischen Materialprobe mit stabiler Maßhaltigkeit und geringer Kantenschädigung. Magnetische Materialien kann spröde sein, lokal empfindlich gegenüber Spannungskonzentration, und neigt zu konturbedingtem Absplittern. Aus diesem Grund, betonte der Test die Prozessstabilität statt eines aggressiven Vorschubs.
Ensoll verwendete einen endlosen Diamantdrahtprozess, da dieser kontinuierliches Schneiden in eine Richtung ermöglicht, geringen Kerbverlust, und sanftere Lastkontrolle als viele herkömmliche Schneidverfahren. Die Einrichtung eignet sich gut für Proben, bei denen geometrische Genauigkeit wichtiger ist als Rohdurchsatz.
2. Ausrüstung und Prozessaufbau
Die Maschinenplattform war ein kundenspezifisches vertikales Endlos-Diamantdraht-Schneidsystem. Die Probe wurde vertikal eingespannt, um die Kraftverteilung entlang des Schnittpfades zu stabilisieren, und Schneidöl wurde aufgetragen, um die Kühlung zu unterstützen, Schmierung, und die Spanabfuhr zu gewährleisten.
| Parameter | Wert |
|---|---|
| Maschine | Maßgeschneiderte vertikale endlose Diamantdrahtsäge |
| Drahtspezifikation | 0.5 mm vollbeschichteten Drahtschlaufen-Sägeblatt geschnitten wurde, 2305 mm Länge |
| Drahtgeschwindigkeit | 29 M/s |
| Drahtspannung | 120 N |
| Drahtbiegungszeit | 200 s |
| Schnittbreite | 50 Mm |
| Kühlung und Schmierung | Schneidöl |
Die Schnittschnittstelle wurde in Echtzeit überwacht, sodass der Bediener den Bewegungszustand und die Parameterwerte während des Schnitts bestätigen konnte.
3. Schnittergebnisse
Das Konturprofil wurde an mehreren Merkmalpositionen überprüft. Für diesen Test, wurden die äußere Bogenbreite, die Bodenbreite, H1-Höhe, und H2-Höhe aufgezeichnet. Die Daten zeigten, dass die Probe insgesamt stabil blieb, wobei die H2-Richtung die größte Variation aufwies und daher die klarste Möglichkeit für weitere Anpassungen bot, falls eine engere Fertigungstoleranz erforderlich ist.
| Merkmal | TTV (Mm) |
|---|---|
| Äußere Bogenbreite | 0.020 |
| Bodenbreite | 0.010 |
| H1-Höhe | 0.010 |
| H2-Höhe | 0.040 |
| Merkmal | Konstruktionsmaß | Durchschnittlich gemessenes Maß | Abweichung |
|---|---|---|---|
| Äußere Bogenbreite | 12.500 | 12.390 | -0.110 |
| Bodenbreite | 7.500 | 7.403 | -0.097 |
| H1-Höhe | 12.500 | 12.393 | -0.107 |
| H2-Höhe | 13.750 | 13.823 | +0.073 |
| Maximale positive Abweichung | +0.073 | ||
| Maximale negative Abweichung | -0.110 | ||
| Gesamtabweichungsspanne | 0.183 | ||
Die gemessenen Abweichungen der Merkmale waren klein genug, um zu bestätigen, dass das Profil gleichmäßig geformt wurde. Gleichzeitig, Die unterschiedlichen Abweichungsrichtungen zeigen uns, dass diese Art von unregelmäßiger Form nach Merkmalsbereich und nicht durch einen einheitlichen Parameter für den gesamten Schnitt angepasst werden sollte.
4. Oberflächenrauheitsergebnisse
Die Oberflächenrauheit wurde an repräsentativen Stellen auf der Probe gemessen. Die flachen Bereiche waren etwas glatter als der gebogene Übergangsbereich, was ein übliches Muster beim unregelmäßigen Schneiden ist.
| Messbereich | Ra-1 | Ra-2 | Ra-3 | Durchschnittliches Ra (Mikrometer) |
|---|---|---|---|---|
| Zentralbereich | 0.52 | 0.54 | 0.53 | 0.53 |
| Linker Bereich | 0.56 | 0.57 | 0.55 | 0.56 |
| Rechter Bereich | 0.55 | 0.58 | 0.56 | 0.56 |
| Bogenbereich | 0.57 | 0.59 | 0.58 | 0.58 |
Ergebnis: Die Probe blieb in einem engen Rauheitsbereich über die gemessenen Bereiche hinweg. Die Bogenzone war etwas rauer als die geraden Segmente, daher sollte sie genau beobachtet werden, falls die nächste Probe in der gebogenen Sektion einen niedrigeren Ra-Wert benötigt.
5. Ergebnisse der Kantenabplatzungen
Die Kantenabsplitterungen wurden entlang des Konturs nach dem Schneiden gemessen. Die Fasenränder zeigten die größten Defekte, während der Bogenbereich stabiler blieb.
| Testpunkt | Position 1 | Position 2 | Position 3 | Position 4 | Maximale Absplittung (Mikrometer) |
|---|---|---|---|---|---|
| Oberer Bogen | 1.2 | 1.4 | 1.3 | 1.8 | 1.8 |
| Linker Fasenrand | 1.5 | 1.7 | 1.6 | 2.8 | 2.8 |
| Rechter Fasenrand | 1.4 | 1.6 | 1.5 | 1.5 | 1.6 |
| Unterer Bereich | 1.8 | 2.0 | 1.9 | 1.6 | 2.0 |
Ergebnis: die maximale Absplittung blieb entlang des Konturs gering, und der größte Defekt betrug immer noch nur 2.8 Mikrometer. Das macht den Prozess zu einer praktischen Referenz für Kunden, die einen sauberen unregelmäßigen Schnitt auf magnetischen Materialien vor der Nachbearbeitung benötigen.
6. Ingenieurtechnisches Fazit
Dieser Muster-Test zeigt, dass ein endloser Diamantdrahtprozess einen unregelmäßigen Kontur von magnetischem Material mit stabiler Kraftverteilung schneiden kann, geringe Rauheit, und begrenzte Kantenschäden. Das Ergebnis hing von einer abgestimmten Auswahl an Prozessparametern ab: vertikales Schneiden, Schneidöl, 120 N Spannung, 29 m/s Drahtgeschwindigkeit, und sorgfältige Pfadkontrolle.
Wenn eine zukünftige Zeichnung eine engere Konsistenz erfordert, Die H2-Höhe und die linke Fase sind die ersten Stellen, die ich abstimmen würde. Für das aktuelle Muster, jedoch, Die allgemeine Konturqualität ist stark genug, um als praktischer Prozessreferenz zu dienen.
Verwandte Lektüre
Siehe auch unseren Leitfaden zum Schneiden magnetischer Materialien und die Diamantdrahtsägen-Maschinenkategorie für mehr Anwendungskontext.
Zitiererlaubnis: Wenn Sie diesen Artikel hilfreich finden, Erlaubt Ensoll Ihnen, ihn zu zitieren oder zu referenzieren, vorausgesetzt, dass Sie einen Link zu dieser Seite als Originalquelle einschließen.
Häufig gestellte Fragen
Wie schneidet man unregelmäßige Formen in spröden magnetischen Materialien?
Eine CNC-Diamantdraht-Loop-Säge führt einen dünnen diamantbeschichteten Draht entlang des programmierten Konturs. Weil sie Material durch Mikro-Schleifen mit geringer Kraft entfernt, anstatt zu schneiden, Es vermeidet die Kantenabsplitterung und Spannungsrisse, die starre Klingen bei spröden magnetischen Materialien verursachen.
Welche Oberflächenrauheit kann das Diamantdraht-Schleifen bei magnetischen Materialien erreichen?
Bei diesem Probentest blieb der durchschnittliche Ra-Wert zwischen 0.53 und 0.58 Mikrometern über flachen und gekrümmten Bereichen — glatt genug, dass viele Teile wenig oder keine Nachbearbeitung benötigen.
Was verursacht Kantenabsplitterungen beim Schneiden von Magneten, und wie wird dies kontrolliert?
Absplitterungen entstehen durch konzentrierte mechanische Spannungen, besonders dort, wo eine Schneidkante das Werkstück verlässt. Es wird kontrolliert durch Verringerung der Schnittkraft, durch Schärfen des Drahtes und Kühlung mit Schneidöl, und durch Anpassung der Vorschubgeschwindigkeit nach Funktionsbereich und nicht nach einem allgemeinen Parameter.
Welche Parameter sind am wichtigsten für die Konturgenauigkeit?
Drahtspannung, Drahtgeschwindigkeit und Vorschubsteuerung sind am wichtigsten. Dieser Test verwendete 120 N-Spannung und 29 m/s Drahtgeschwindigkeit; gemessene TTV pro Merkmal blieb dazwischen 0.010 und 0.040 Mm, wobei die H2-Höhe als erster Ort für engere Toleranzen abgestimmt wurde.
Technische Inhalte geprüft vom Ensoll-Engineering-Team – einem Hersteller von Diamantdraht-Schleifen 10+ Jahre der Produktionserfahrung.