Резка PEEK с помощью алмазной проволочной петли: Тест прецизионной нарезки
Абстрактный: В этой статье представлен тест точного нарезки на PEEK (полиэфирном эфирном кетоне) с использованием а Петля из алмазной проволоки. The workpiece was a 200 мм × 60 мм × 60 mm PEEK block provided by European customer H, sliced into 6.5 mm-thick pieces on an Ensoll ESO-GM gantry-type diamond wire loop cutting machine. We report the equipment and wire selection, cutting parameters, стратегия охлаждения, и количественные показатели качества, включая общую вариацию толщины (TTV), thickness tolerance, шероховатость поверхности (Ra), и сколы кромок. Результаты показывают, что при использовании жесткой машины, полностью покрытой алмазной проволочной петли, непрерывного охлаждающего агента, и хорошо подобранных параметров, резка проволочной петлей из алмаза позволяет выдерживать допуск толщины резки PEEK ±0,037 мм, средняя общая вариация толщины (TTV) 0.085 миллиметр, шероховатость Ra ниже 1 мкм, и сколы на кромке не более 6.7 мкм.
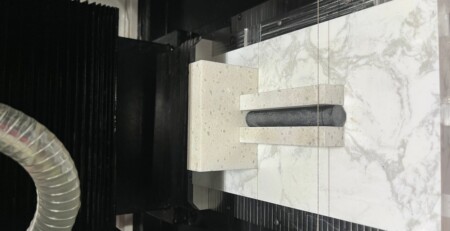
- A 200 мм × 60 мм × 60 мм блок PEEK был нарезан на 6.5 мм куски на станке Ensoll ESO-GM (0.35 мм полностью покрытой алмазной проволочной петлей, 24 m/s wire speed, 150 N tension, 3 подача мм/мин).
- На протяжении трех резов, TTV оставалась в пределах 0,072–0,098 мм (в среднем 0.085 миллиметр) и допуск толщины в пределах ±0,037 мм.
- Средняя поверхностная шероховатость составляла 0,80–0,91 мкм Ra, а максимальные сколы на кромке — 6.7 мкм — чистые результаты для прочного термопласта, склонного к термическому размягчению и заусенцам.
- Ключи для PEEK — непрерывное охлаждение режущей жидкости, высокая жесткость станка, и консервативные параметры подачи, которые контролируют нагрев при резании.
1. Почему PEEK представляет собой особую трудность для резки
Материал в этом тесте был PEEK, поставленный европейским клиентом H, а требованием к обработке была высокоточная прямая нарезка. PEEK — это высокоэффективный термопластичный инженерный материал с высокой вязкостью, Износостойкость, и термостойкостью. Механизм удаления материала при алмазной резке проволокой отличается от типичных твердых и хрупких материалов, таких как оптическое стекло и техническая керамика. Поскольку PEEK обладает определенной пластичностью и вязкостью, непрерывное воздействие алмазных абразивных зерен создает тепло резания. Если теплоотвод недостаточный или параметры резания плохо подобраны, зона обработки нагревается, материал местно размягчается, and cutting resistance rises — leading to dimensional deviation, edge burrs, and degraded surface quality.
To meet the dimensional stability and surface quality requirements of high-precision straight slicing of PEEK, Ensoll applied a diamond wire loop cutting solution adapted to PEEK’s machining characteristics: a dedicated machine for stable workpiece clamping and smooth wire travel; a matched diamond wire that keeps abrasive removal capability stable; continuous cutting-fluid cooling to carry heat away; and tuned wire speed and feed parameters that keep cutting load and machining temperature within a reasonable window, reducing softening, adhesion, and edge burrs. With equipment, проволоки, cooling, and parameters properly matched, the slicing process stays stable and the dimensional accuracy, равномерностью толщины, и качество поверхности срезов PEEK можно эффективно контролировать.
2. Тестовый материал
Материал: PEEK (полиэфирном эфирном кетоне)
Твёрдость: приблизительно MH 6.5
Размер заготовки: 200 мм × 60 мм × 60 миллиметр
Размер среза: 6.5 мм × 60 мм × 60 миллиметр
3. Выбор оборудования и проволоки
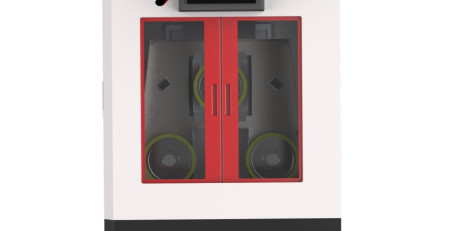
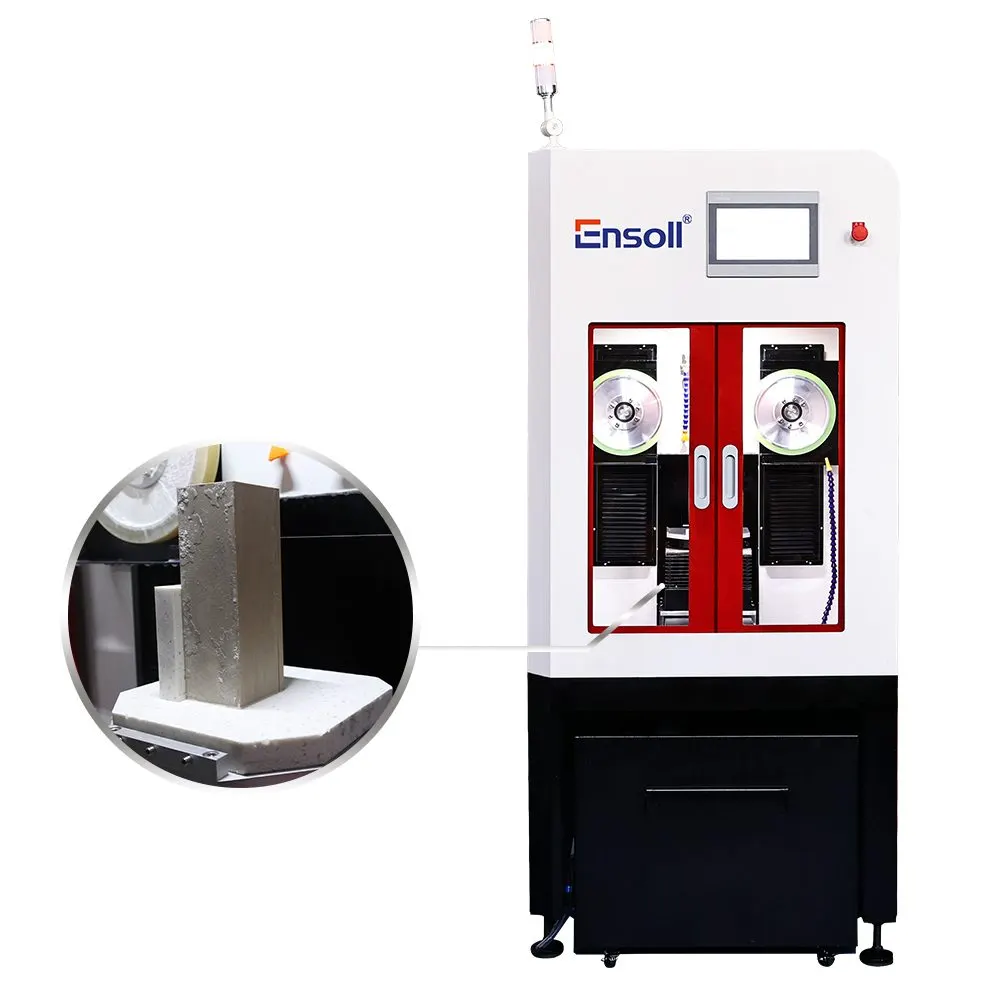
Станок: ESO-GM. Учитывая термопластичность и прочность PEEK, а также требование к высокоточной прямой резке, Ensoll выбрал установку для резки алмазной проволокой ESO-GM. Это обеспечивает стабильность работы и точность траектории при резке, снижает влияние вибрации станка и колебания нагрузки резания на качество обработки PEEK, и ограничивает деформацию материала, edge burrs, и отклонение размеров, вызванное неравномерной нагрузкой — улучшая как точность размеров, так и качество обрабатываемой поверхности PEEK-пластин.
Охлаждающая жидкость: режущая жидкость. Использование режущей жидкости в качестве охлаждающей среды улучшает теплоотвод и смазку в зоне резания, снижает накопление тепла при резании и местное размягчение материала, и ограничивает деформацию и заусенцы на кромках при резке — способствуя размерной стабильности и качеству поверхности PEEK-пластин.
Проволока: полностью покрытого типа. A 0.35 мм полностью покрытой алмазной проволочной петлей была использована. Полное покрытие улучшает прочность сцепления и стабильность распределения абразивных зерен на сердечнике проволоки, сохраняет непрерывное и равномерное удаление материала во время резки и снижает влияние износа проволоки и колебаний состояния резки на точность размеров и качество поверхности деталей из PEEK.
Рисунок 1. Установка для резки алмазной проволокой ESO-GM.
4. Метод резки и преимущества машины
Механизм числового позиционирования с порталом. Конструкция портала обеспечивает высокую общую жесткость и стабильность работы, а вертикальная подача сверху вниз помогает поддерживать стабильность траектории алмазной проволоки, снижение влияния изменения силы на положение пропила и точность размеров PEEK. Станок также оснащен системой удаления тумана, которая отводит масляный туман, образующийся во время резки, поддержание чистоты зоны обработки и обеспечение хороших условий работы для стабильной резки PEEK.
Интеллектуальное управление натяжением. Система регулирует натяжение алмазной проволоки в реальном времени в зависимости от состояния обработки и поддерживает режимы как постоянного, так и переменного натяжения, обеспечение стабильной работы проволоки. Стабильное натяжение проволоки снижает колебания пути резания, ограничивает локальные перегрузки и риск обрыва проволоки, вызванные изменением натяжения, и улучшает размерную точность и стабильность обработки при нарезке PEEK.
Запоминание обрыва проволоки. Если алмазная проволока порвется или станок остановится аномально, система автоматически записывает текущую позицию обработки и сопутствующее состояние работы. После замены проволоки, резка может возобновиться с записанной позиции — это сокращает отклонения размеров и потери материала при повторном позиционировании и доработке, улучшая непрерывность нарезки PEEK, и снижении колебаний качества пропила, вызванных переконфигурированием позиции.
Жесткая цельнолитая чугунная рама. Интегральная чугунная рама повышает общую жесткость и устойчивость к вибрации, снижая влияние структурной вибрации и долговременной микродеформации на путь проволоки. Для термопласта, такого как PEEK, с его прочностью и пластичностью, жесткая конструкция помогает уменьшить вибрацию и колебания силы во время резки, поддерживает стабильность пути проволоки и состояния резки, и ограничивает деформацию материала, edge burrs, и колебания размера пропила из-за локальных изменений силы — стабильный фундамент машины для обеспечения точности деталей и контроля качества пропила при точной резке PEEK.
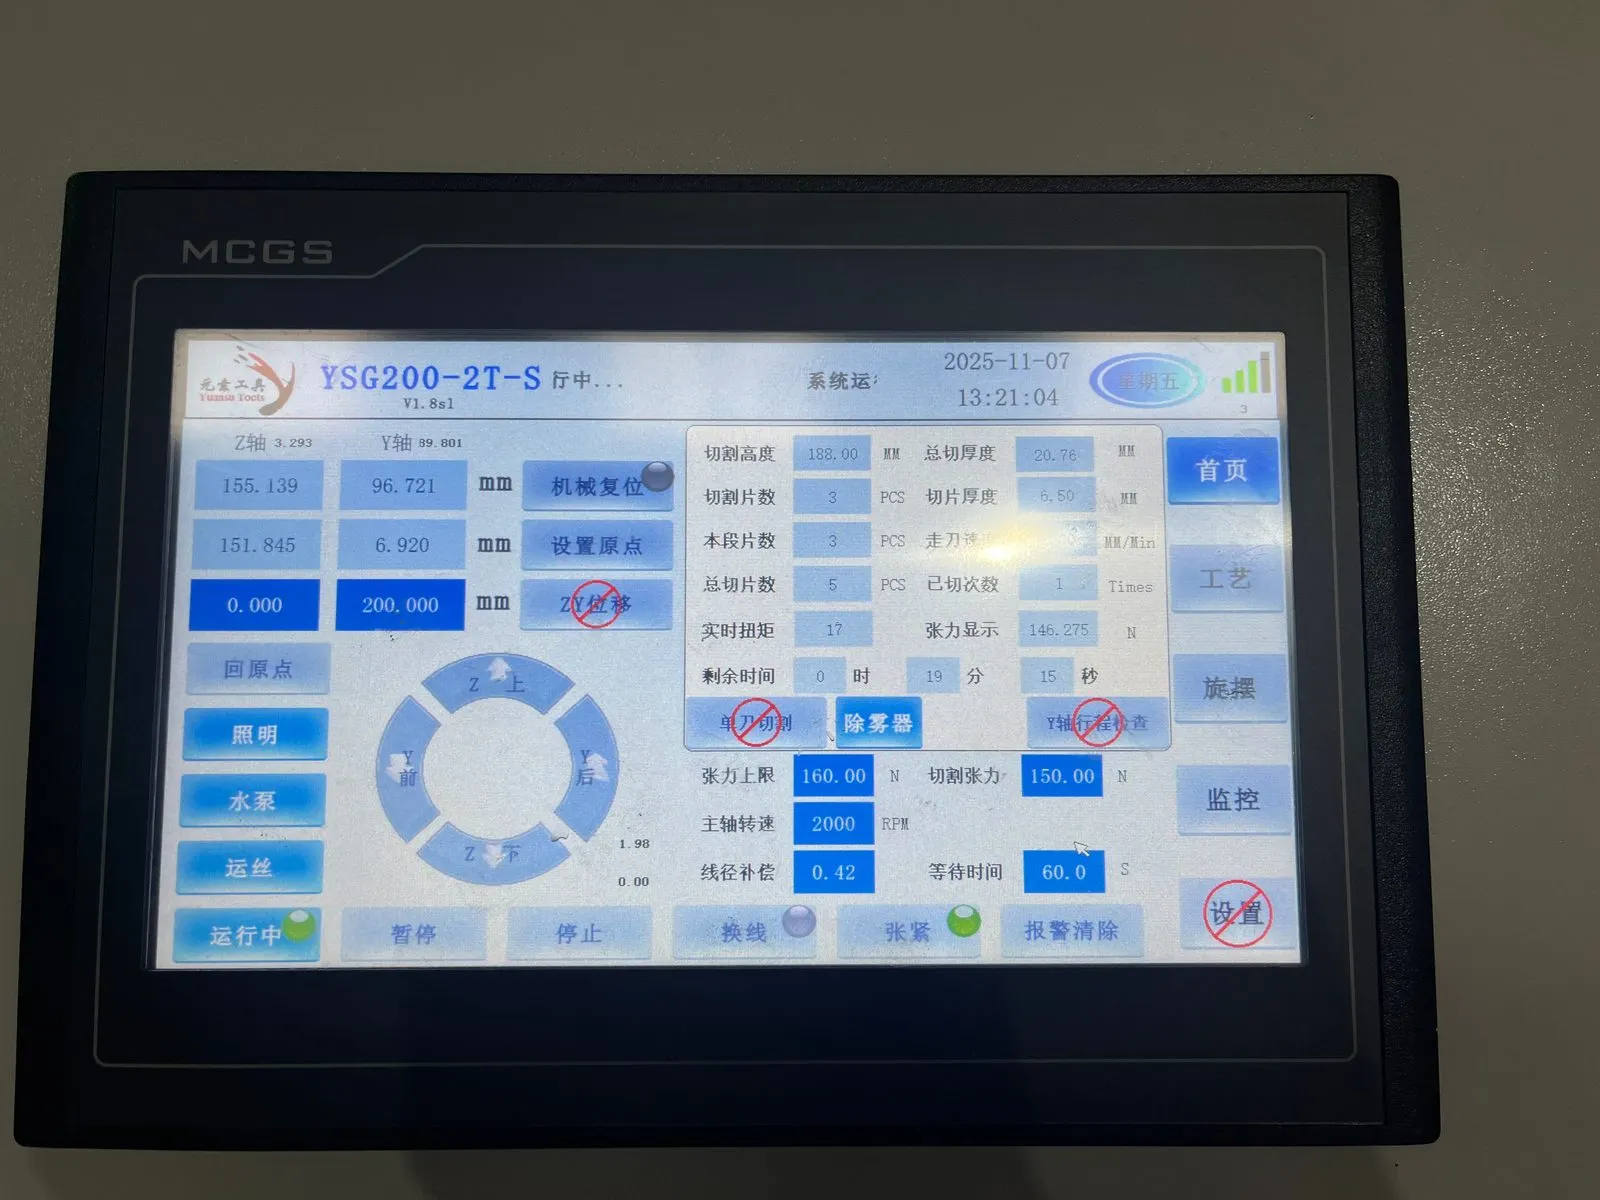
5. Параметры резки и охлаждение
| Параметр | Значение |
|---|---|
| Диаметр проволоки × длина петли (миллиметр) | 0.35 × 1880 |
| Скорость подачи (мм/мин) | 3 |
| Ширина реза (миллиметр) | 2 |
| Напряжение проволоки (N) | 150 |
| Скорость проволоки (М / сек) | 24 |
| Время натяжения проволочной дуги (s) | 60 |
| Нагрузка при резке (Н·м) | 17 |
Рисунок 2. Интерфейс параметров процесса резки.
6. Результаты резки
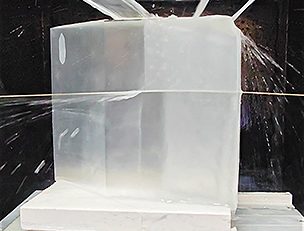
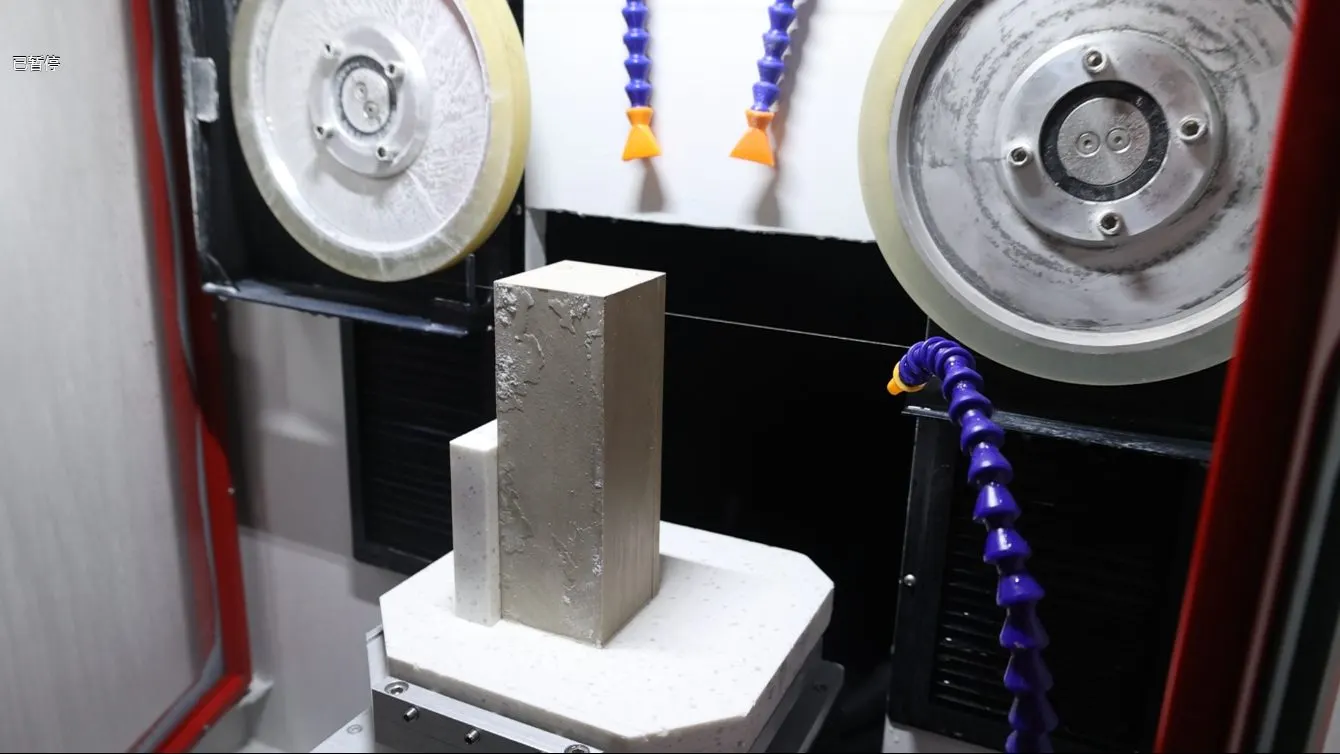
Рисунок 3. Резка PEEK в процессе.
6.1 Данные теста TTV (единица измерения: миллиметр)
TTV (Изменение общей толщины) измерялось методом двойного зонда по девятиточечной сетке на вакуумном зажиме. Образцы срезов PEEK, вырезанные алмазной проволочной петлей, измерялись 6.5 мм × 60 мм × 60 мм при номинальной толщине 6.5 миллиметр. Перед тестированием, измерительное оборудование прогревалось при постоянной температуре и калибровалось с помощью стандартного блока толщины, чтобы уменьшить дрейф нуля и систематическую ошибку. После беспыловой очистки, каждый образец центрировался на вакуумном зажиме и фиксировался отрицательным давлением, чтобы ограничить смещение положения и локальную деформацию во время измерения. Данные о толщине затем собирались последовательно в девяти заранее заданных точках сетки, и разница между максимальным и минимальным измеренными значениями принималась за TTV образца, использовалась для оценки однородности толщины и стабильности обработки срезов PEEK.
| Образец | Значения толщины по девяти точкам | Tmax | Tmin | TTV |
|---|---|---|---|---|
| S01 | 6.499, 6.487, 6.430 / 6.443, 6.477, 6.528 / 6.467, 6.475, 6.527 | 6.528 | 6.430 | 0.098 |
| S02 | 6.517, 6.526, 6.505 / 6.500, 6.572, 6.567 / 6.526, 6.565, 6.540 | 6.572 | 6.500 | 0.072 |
| S03 | 6.570, 6.569, 6.579 / 6.560, 6.503, 6.556 / 6.507, 6.493, 6.497 | 6.579 | 6.493 | 0.086 |
Оценка: Метод девяти точек применялся на трех срезах PEEK. Значения TTV находились в пределах 0,072–0,098 мм с средним значением 0.085 миллиметр, и колебания толщины каждого образца были схожи — что указывает на то, что процесс резки алмазной проволочной петлей был в целом стабильным, а срезы имели хорошую однородность толщины.
6.2 Данные по допуску толщины (единица измерения: миллиметр)
Допуск толщины измерялся с использованием той же сетки из девяти точек. Принимая номинальную толщину 6.500 мм в качестве ориентира, вычислялось отклонение каждой измеренной точки от номинала, и максимальное положительное отклонение, максимальное отрицательное отклонение, и общая допустимая толщина были собраны для оценки размерной точности и последовательности обработки ломтиков PEEK.
| Образец | Средняя толщина | Отклонение |
|---|---|---|
| S01 | 6.481 | −0,019 |
| S02 | 6.535 | +0.035 |
| S03 | 6.537 | +0.037 |
| Максимальное положительное отклонение | +0.037 миллиметр | |
| Максимальное отрицательное отклонение | −0,019 мм | |
| Допуск по толщине | ±0,037 мм | |
Оценка: По сравнению с 6.500 номинальной толщиной мм, средние толщины трех ломтиков PEEK были 6.481, 6.535, и 6.537 миллиметр, что соответствует отклонениям −0,019, +0.035, и +0.037 миллиметр. Максимальное положительное отклонение составило +0.037 миллиметр, максимальное отрицательное отклонение −0,019 мм, а общий допуск по толщине ±0,037 мм. S02 и S03 были немного выше номинала, в то время как S01 показал небольшое отрицательное отклонение, но отклонение между образцами было небольшим, а общая распределение размеров стабильно — что указывает на равномерное удаление материала при резке алмазным проволочным контуром и хорошую согласованность толщины и контроль размеров срезов PEEK.
6.3 Данные по шероховатости поверхности Ra (единица измерения: мкм)
Шероховатость поверхности (Ra) тестировались в соответствии с ISO 4287 с использованием метода профилометрии со стилусом. Профильные данные собирались в трех характерных точках на поверхности реза каждого среза PEEK — центр, середина-слева, and mid-right — and the Ra parameter was calculated to evaluate the surface roughness and machining quality of the slices after diamond wire loop cutting.
| Образец | Ra-1 | Ra-2 | Ra-3 | Среднее значение Ra |
|---|---|---|---|---|
| S01 | 0.92 | 0.86 | 0.95 | 0.91 |
| S02 | 0.81 | 0.76 | 0.84 | 0.80 |
| S03 | 0.87 | 0.82 | 0.90 | 0.86 |
Оценка: The three-point method gave average Ra values of 0.91, 0.80, и 0.86 μm for the three samples, with an overall distribution of 0.76–0.95 μm. Ra varied little between measurement positions, indicating uniform surface texture across regions and a stable wire running state and material removal process. Overall, the PEEK slices showed low surface roughness and good surface machining quality, meeting the surface-integrity requirements of downstream precision applications.
6.4 Edge Chipping Data (единица измерения: мкм)
Edge chipping was quantitatively characterized by optical imaging with a toolmaker’s microscope. Перед тестированием, Образцы кромок были очищены, а увеличение инструмента и шкала измерения откалиброваны. Затем кромки срезов наблюдались под микроскопом; Обнаруженные дефекты кромок были локализованы, измерены, и зафиксированы, А размеры дефектов в каждой точке вместе с максимальным размером дефекта использовались для оценки целостности кромки и качества обработки срезов PEEK.
| Образец | Положение 1 | Положение 2 | Положение 3 | Положение 4 | Максимальная сколоть |
|---|---|---|---|---|---|
| S01 | 4.8 | 5.6 | 5.1 | 6.3 | 6.3 |
| S02 | 4.2 | 5.0 | 5.5 | 6.0 | 6.0 |
| S03 | 4.6 | 5.4 | 5.9 | 6.7 | 6.7 |
Оценка: Метод четырех точек показал скалывание кромки в диапазоне 4,2–6,7 мкм, с максимальным значением 6.7 мкм. Дефекты кромки в целом были небольшими с ограниченным разбросом измерений, что свидетельствует о стабильном удалении материала при резке алмазной проволокой и хорошей целостности кромок пластин.
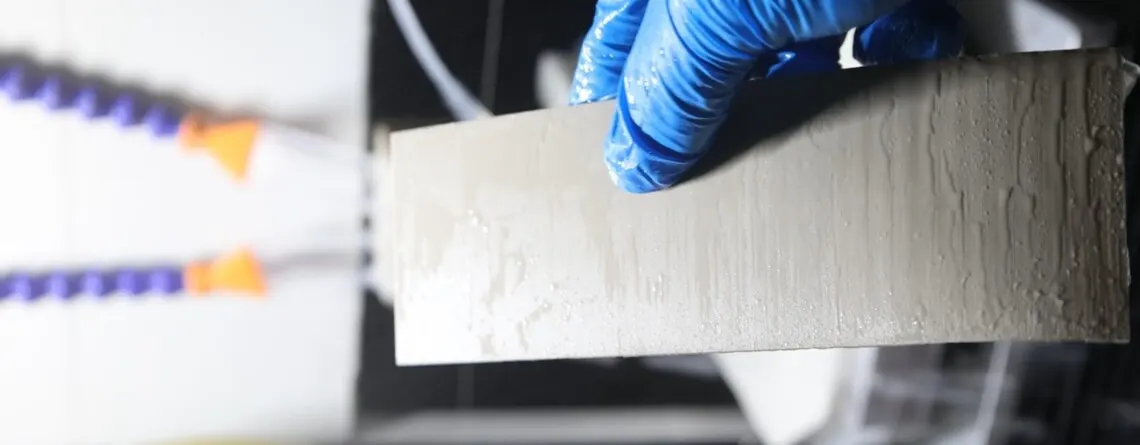
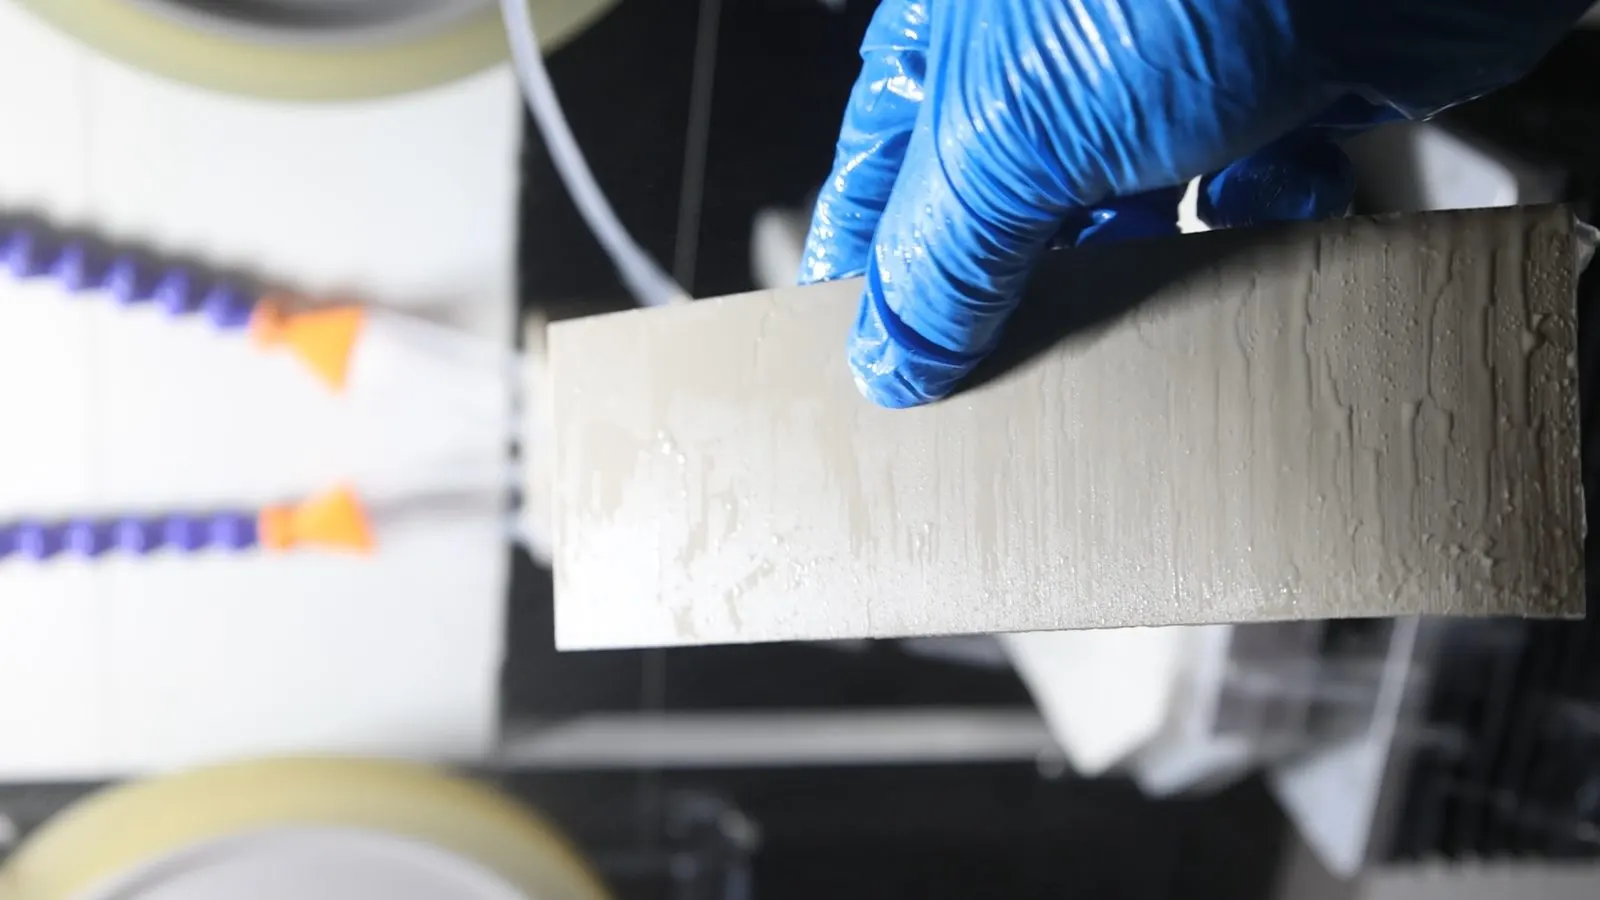
Рисунок 4. Плазины PEEK после резки.
7. Заключение
Хорошие результаты этого высокоточного теста резки PEEK в основном обусловлены правильным подбором специализированного станка для резки, условиями охлаждения, и параметрами резки. PEEK — это высокопрочный термопластик с высокой вязкостью, Износостойкость, и определенной тепловой стабильностью. При резке алмазной проволокой он подвергается непрерывному абразивному воздействию и выделяет тепло; когда это тепло не успевает рассеяться или параметры подобраны неправильно, зона обработки нагревается, и материал местно размягчается, что может вызвать отклонение размеров, edge burrs, и потеря качества поверхности. Поэтому процесс был оптимизирован в трех областях — выбор станка, cooling, и параметры — для того, чтобы поддерживать стабильность резки при контроле точности размеров и качества поверхности.
Выбор станка. Для стабильности движения, точности резки, и жесткости, необходимых для резки PEEK, использовался специализированный Алмазная канатная пила станок для прецизионной обработки PEEK. Его конструкционная жесткость и стабильность работы обеспечивают надежные механические условия для плавного движения проволоки и стабильной резки заготовки, снижая влияние вибрации станка, ошибок движения, и колебаний проволоки на траекторию резки. Стабильная подача и управление движением также уменьшают колебания нагрузки при резке, поддерживая проволоку и PEEK в относительно стабильном состоянии резки и ограничивая отклонения размеров и проблемы с качеством кромок, вызванные колебаниями силы.
Охлаждение. Учитывая термопластичность PEEK и его склонность к выделению тепла при резании, в качестве охлаждающей среды использовалась режущая жидкость для непрерывного охлаждения и смазывания зоны резания. Жидкость быстро отводит тепло, выделяющееся на интерфейсе проволока–PEEK, и улучшает смазку там, уменьшая влияние накопления тепла при резании и местного размягчения на процесс. Хорошее охлаждение поддерживает стабильное удаление материала и ограничивает деформацию, вызванную температурой, edge burrs, и колебания размеров — улучшая размерную согласованность и качество поверхности пластин PEEK.
Параметры. Скорость проволоки и скорость подачи были подобраны в соответствии с термопластичными характеристиками PEEK и целевым размером пластины. Настройки параметров основывались на стабильной работе проволоки и равномерном удалении материала, избегая чрезмерной подачи, которая повышала бы нагрузку на резание и концентрировала тепло, и избегая несоответствия параметров, которое вызывало бы неравномерное удаление и колебания процесса. При поддержании силы и повышения температуры в подходящем диапазоне, удаление материала оставалось стабильным при сохранении эффективности — улучшая согласованность толщины пластин, размерную точность, и качество обработанной поверхности.
В целом — размерная точность, thickness tolerance, шероховатость поверхности (Ra), and edge quality — the results show that with a dedicated machine, proper cooling, and suitable cutting parameters working in concert, diamond wire loop cutting can well meet the requirements of high-precision straight slicing of PEEK. Во время механической обработки, machine running, cooling, and material removal all remained stable, and slice dimensional consistency and surface quality were effectively controlled. For a thermoplastic material like PEEK, properly matching equipment, cooling, and process parameters improves the thermal-mechanical state of cutting and the stability of material removal, providing a process reference for high-precision straight slicing of PEEK.
Related Process Data
The thickness measurement method used throughout this test is documented separately in the nine-point TTV measurement guide. Для той же основы измерения, применяемой к низкоплотной конструкционной пене, разрезаемой сухим способом на горизонтальной машине, см. PEEK против пены PMI, и для технологического окна этого материала, Параметры резки пены PMI.
Часто задаваемые вопросы
Может ли алмазная проволочная петля разрезать PEEK и другие инженерные пластики?
Да. Хотя PEEK является прочным термопластом, а не твердым хрупким материалом, жесткая машина, полностью покрытой алмазной проволочной петли, непрерывное охлаждение режущей жидкостью, и консервативные параметры обеспечивают стабильную точность резки. В этом тесте, три среза PEEK достигли средней TTV 0.085 миллиметр, допуск по толщине ±0,037 мм, среднее значение Ra ниже 1 мкм, и максимальное скалывание кромки 6.7 мкм.
Какие параметры резки рекомендуются для нарезки PEEK?
В этом тесте: a 0.35 мм × 1880 мм полностью покрытая алмазная проволочная петля при 24 m/s wire speed, 3 мм/мин, 150 Напряжение проволоки, N, 2 mm cutting width, и охлаждающая жидкость в качестве среды охлаждения. Принцип заключается в том, чтобы поддерживать низкую нагрузку при резке и низкое выделение тепла, чтобы термопластический материал не размягчался в зоне реза.
Почему охлаждающая жидкость важна при резке PEEK?
PEEK размягчается, когда зона реза нагревается. Режущая жидкость непрерывно отводит тепло от зоны контакта проволоки с материалом и улучшает смазывание, предотвращая локальное размягчение, которое иначе вызвало бы отклонение размеров, edge burrs, и плохое качество поверхности.
Какую чистоту поверхности и качество кромки можно достичь при резке PEEK алмазной проволочной петлей?
В этом тесте, Средняя шероховатость поверхности составила 0,80–0,91 мкм Ra (общий диапазон 0,76–0,95 мкм, измерено по ISO 4287), а откол кромки оставался в пределах 4,2–6,7 мкм с максимальным значением 6.7 мкм.
Какая машина была использована для этого теста по нарезке PEEK?
Ганторная машина для резки алмазной проволочной петлей Ensoll ESO-GM, оснащенная интеллектуальной системой контроля натяжения проволоки, память позиции разрыва проволоки, система удаления тумана, и высокопрочный цельнолитой чугунный каркас.
Технический контент проверен инженерной командой Ensoll — производителя алмазных проволочных петель с 10+ многолетним производственным опытом.