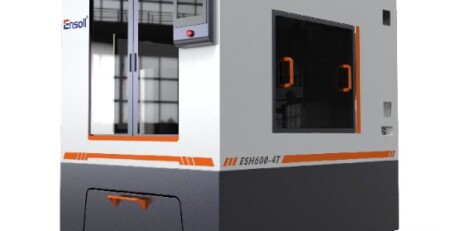
Параметры резки PMI-пены: Справочные настройки петли алмазной проволоки
Абстрактный: This reference sheet lists the process window validated in Ensoll’s PMI
(Полиметакрилидимид) structural foam slicing test on an ESH600-4T horizontal
Алмазная канатная пила: a 0.60 x 3460 mm fully coated
Петля из алмазной проволоки, 100 mm/min wire travel speed, 145 Напряжение проволоки, N, 25 m/s wire speed,
60 s wire-bow tensioning time, 17 N·m cutting load and 400 mm cutting width, with dry cutting. It explains
what each parameter does on a cellular foam, which way to move it when a defect appears, and how to establish a
starting set for a new foam grade or slice thickness.
Основные выводы
- Validated window for 0.8 mm PMI foam slices on an ESH600-4T: 0.60 x 3460 mm fully coated wire loop, 100 подача мм/мин, 400 mm cutting width, 145 N tension, 25 m/s wire speed, 60 s wire-bow time, 17 N·m load, сухая обработка.
- PMI foam fails by compression and tearing of the cell skeleton, not by brittle fracture, so feed rate – the load-setting parameter – is the first thing to reduce when a defect appears.
- Dry cutting is the default for PMI foam: coolant would enter the cells and would have to be cleaned and dried out afterwards.
- The load readout is a monitor, not a setting; повышение нагрузки во время резки является самым ранним предупреждением о том, что параметр вышел за пределы допустимого диапазона.
- Это окно дало TTV 0.013-0.050 миллиметр (среднее 0.036 миллиметр), thickness tolerance +/-0.043 миллиметр, среднее Ra 0.68-0.82 и максимальное образование стружки 5.5-7.1 um.
Почему пенопласт PMI нуждается в собственном наборе параметров
Пенопласт PMI — это низкоплотный конструкционный пенопласт с равномерной клеточной структурой и хорошей удельной прочностью и
удельной жесткостью. При обработке алмазной проволокой он не ведет себя как плотный материал: абразивные зерна воздействуют на
скелет пенопласта, и режим разрушения при чрезмерной нагрузке — это сжатие и разрыв ячеек, а не чистое
срезание. Вот почему параметры, которые работают для плотного термопласта, нельзя просто перенести. Тем
Проверенное окно PMI ниже было установлено путем подбора структуры станка, проволоки, метода резки и параметров с
клеточной структурой материала.
Окно проверенных параметров для 0.8 мм срезы из ПМП-пены
| Параметр | Значение |
|---|---|
| Диаметр проволоки x длина петли (миллиметр) | 0.60 x 3460 |
| Скорость движения проволоки / Норма подачи (мм/мин) | 100 |
| Ширина реза (миллиметр) | 400 |
| Напряжение проволоки (N) | 145 |
| Скорость проволоки (М / сек) | 25 |
| Время натяжения дуги проволоки (s) | 60 |
| Нагрузка при резке (N·м) | 17 |
| Способ охлаждения | Сухая резка |
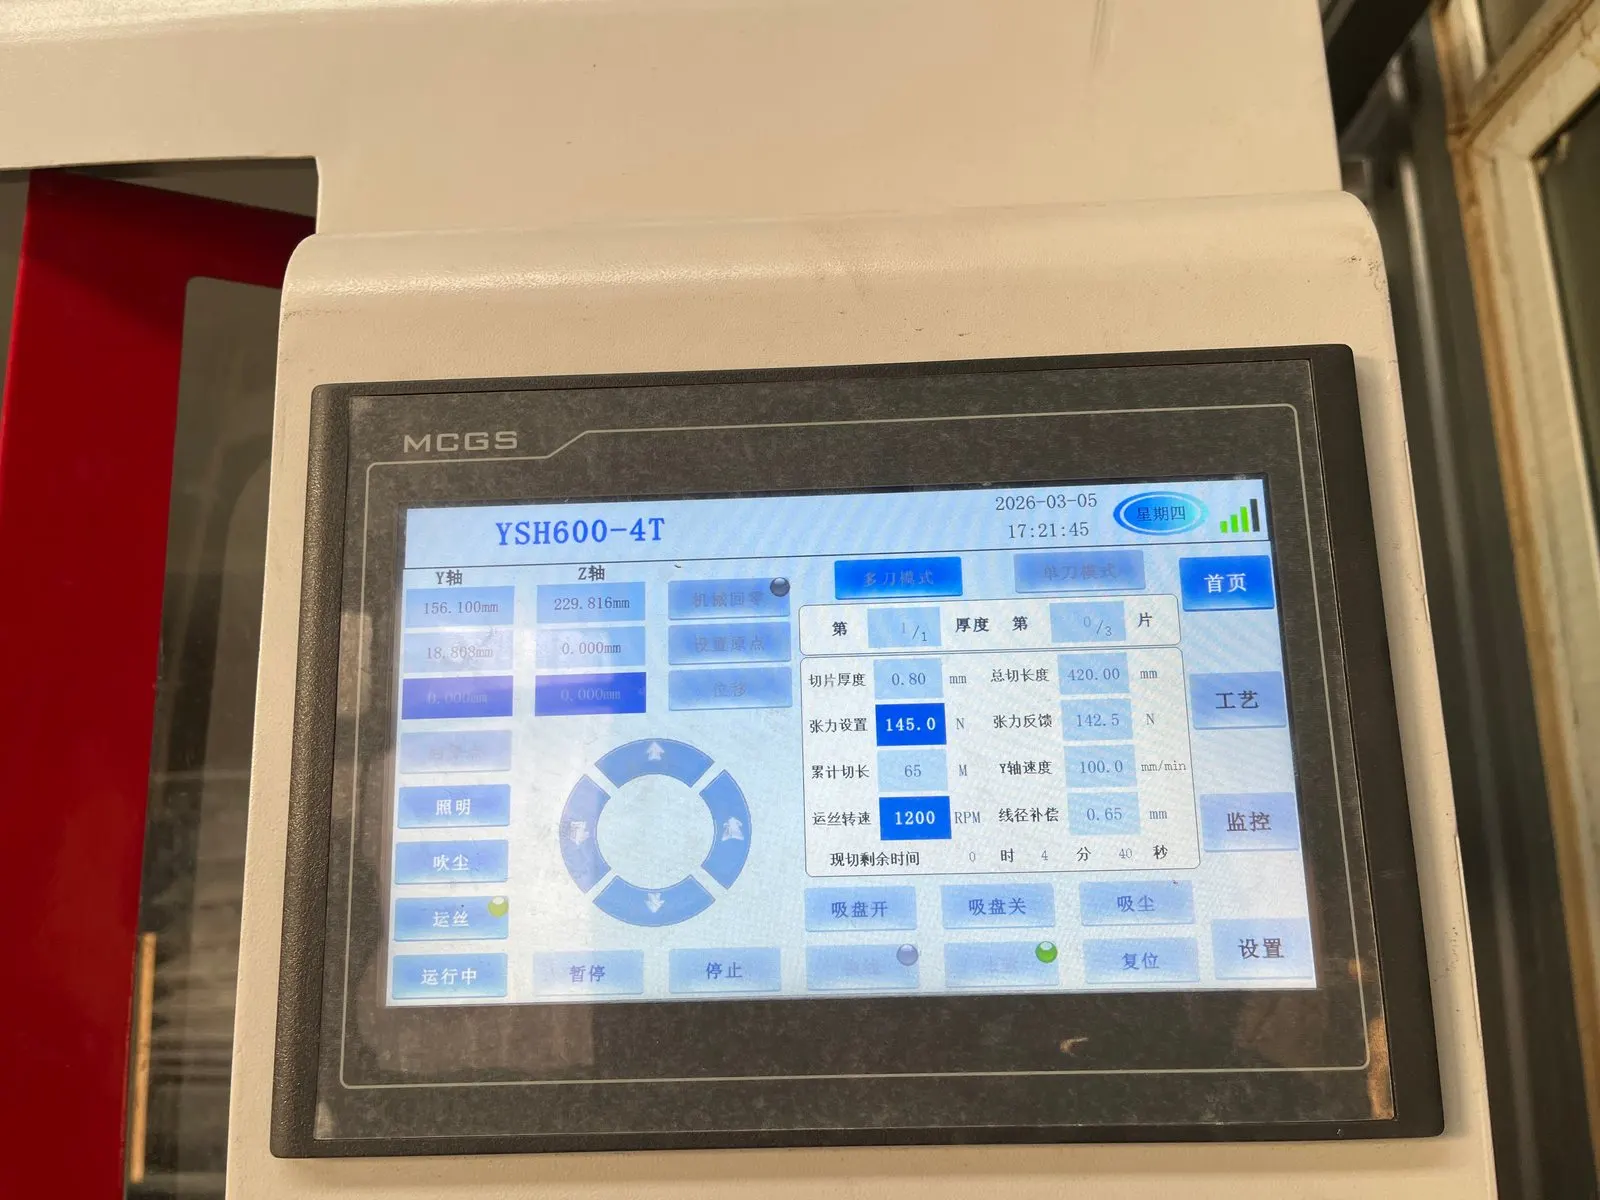
теста нарезки ПМП-пены
Условия заготовки для этого окна: ПМП-пена примерно MH 2 твёрдость, заготовка
400 mm x 400 mm x 50 миллиметр, целевой срез 400 mm x 400 mm x 0.8 миллиметр.
Что делает каждый параметр
Диаметр и длина петли проволоки (0.60 x 3460 миллиметр)
Диаметр проволоки определяет ширину реза и жесткость режущей кромки. A 0.60 мм полностью покрытая петля проволоки обеспечивает
стабильную абразивную кромку для 400 мм широкого реза при сохранении небольшой ширины пропила. Длина петли должна соответствовать
геометрии шкивов машины и устанавливается моделью машины, а не выбирается для конкретной работы.
Скорость движения проволоки / Норма подачи (100 мм/мин)
Это параметр, который напрямую определяет нагрузку при резке, и на пене он первый уменьшается, когда появляется
дефект. Feed too high and the skeleton takes a large local force; feed too low and the wire polishes
rather than cuts, which raises heat and wear without improving quality. 100 mm/min is the validated value for
0.8 мм ломтики.
Ширина реза (400 миллиметр)
The cutting width is the length of wire in contact with the workpiece. It scales the total load and therefore
the machine rigidity and tensioning required. A 400 mm contact length on a lightweight foam also raises the risk
of the workpiece moving, which is why the fixture and workpiece support matter as much as the numbers.
Напряжение проволоки (145 N)
Tension keeps the wire straight under load. Too low and the wire bows, so kerf width wanders and the cut face
becomes uneven; too high and the wire and pulleys wear faster and break risk rises. The ESH600-4T uses spring
tensioning with force-sensor feedback, so tension can be held constant or varied with the cutting state, and is
reduced automatically in standby and during wire changes to limit wire fatigue.
Скорость проволоки (25 М / сек)
Wire speed sets how many abrasive grains pass the interface per second. On a low-density foam the removal rate
is limited by load rather than by abrasive delivery, so raising wire speed alone does not fix a poor cut – it
mostly adds wear. Keep it in the validated band and manage quality through feed and tension.
Время натяжения дуги проволоки (60 s)
The tensioning time lets the wire settle into a stable bow before the cut starts. Skipping it leaves the first
millimetres of the cut under different conditions from the rest, which shows up as a thickness step at the entry
edge of a thin slice.
Нагрузка при резке (17 N·м)
The load reading is the process monitor rather than a setting: это то, на что вы смотрите, чтобы подтвердить, что
сочетание подачи, натяжения и скорости проволоки действительно обеспечивает стабильный рез. Дрейф или увеличивающаяся нагрузка во время
реза — это самое раннее предупреждение о том, что параметр вышел за пределы нормы.
Руководство по регулировке: Симптом, Причина, Действие
| Симптом | Наиболее вероятная причина | Действие |
|---|---|---|
| Рваный или порванный край среза | Нагрузка на рез слишком велика для ячеистой пены | Уменьшите скорость подачи; проверьте натяжение проволоки перед изменением скорости проволоки |
| Неровная поверхность среза, блуждающий пропил | Проволока прогибается – натяжение слишком низкое | Увеличьте натяжение до 145 N и убедитесь, что прогиб стабилизировался перед началом |
| Изменение толщины на краю входа | Рез начался до того, как прогиб проволоки стабилизировался | Дождитесь полного 60 времени натяжения проволоки перед включением подачи |
| Срезы постоянно тонкие или толстые | Размерное смещение, а не нестабильность | Примените компенсацию толщины на целевом значении станка; не пытайтесь исправить это подачей |
| Нагрузка растет во время резки | Дрейф параметров или износ проволоки | Остановить, проверить состояние проволоки и нагрузку, восстановить проверенное окно |
| Поверхность отполирована, а не разрезана | Скорость подачи слишком низкая для скорости проволоки | Увеличить подачу в пределах проверенного диапазона; проверить состояние зерна на проволоке |
Установка набора параметров для новой пены или толщины
Проверенное окно является отправной точкой, а не универсальным ответом. Марки ПМИ различаются по плотности и размеру ячеек,
а толщина среза изменяет жесткость детали, которая режется. Работайте в следующем порядке:
- Сначала закрепите приспособление. Поддерживайте заготовку по всей площади, чтобы проволока не могла
толкнуть её. На пене, деформация заготовки воспринимается как изменение толщины и легко принимается за
проблему параметров. - Начинайте с проверенного окна. 0.60 x 3460 мм проволоки, 100 подача мм/мин, 145 N tension,
25 m/s wire speed, сухая обработка. - Вырежьте один срез и измерьте TTV. Use the same nine-point grid method described in our
TTV measurement guide so results are comparable with the reference data. - Move one parameter at a time. Feed rate first, then tension. Change wire speed only if feed
and tension are already at their limits. - Record the load curve. A stable load trace at the chosen settings is the evidence that the
процесс, not the operator, is controlling the cut.
Results Achieved with This Window
| Measure | Result across four 0.8 мм ломтики |
|---|---|
| Общее отклонение по толщине (TTV) | 0.013-0.050 миллиметр, в среднем 0.036 миллиметр |
| Допуск по толщине | +/-0.043 mm against 0.800 mm nominal |
| Average surface roughness Ra | 0.68-0.82 um |
| Maximum edge chipping | 5.5-7.1 um |
The thickness data showed a systematic negative offset rather than random scatter – the slices ran thin by
0.031 Кому 0.043 mm against a 0.800 mm nominal. That is a dimensional-compensation problem, not a stability
problem, and is corrected by adjusting the machine target thickness on the next run. The full measurement set
including all nine-point readings is published in the
PMI foam precision slicing test report.
Related Process Data
The same nine-point methodology applied to a dense thermoplastic, with cutting fluid instead of dry cutting,
is documented in the тест прецизионного реза PEEK. A side-by-side comparison of the two
materials and their parameter sets is in
PEEK против пены PMI: diamond wire cutting comparison.
Часто задаваемые вопросы
What cutting parameters were used to slice PMI foam to 0.8 миллиметр?
Проволока 0.60 x 3460 миллиметр, wire travel speed (Норма подачи) 100 мм/мин, cutting width 400 миллиметр, wire tension 145 N, wire speed 25 М / сек, wire-bow tensioning time 60 s and cutting load 17 N·м, on an ESH600-4T horizontal Алмазная канатная пила using dry cutting and a fully coated wire.
Should PMI foam be cut dry or wet?
Сухой. Пена PMI пористая, легкая и склонна к впитыванию жидкости. Dry cutting keeps coolant out of the cells and removes the cleaning and drying steps that follow a wet cut, which helps preserve structural integrity and slice dimensional accuracy. This is the opposite of a dense thermoplastic such as PEEK, which is cut with continuous cutting fluid.
What wire type is used for PMI foam?
A fully coated diamond wire loop. The fully coated build raises grain bonding strength and distribution stability, sustaining continuous cutting capability and reducing the fluctuation caused by wire wear and grain pull-out. See the diamond wire loop product range.
What results did this parameter set achieve?
Four 400 mm x 400 mm PMI foam slices at 0.8 mm nominal thickness gave TTV 0.013-0.050 миллиметр (в среднем 0.036 миллиметр), thickness tolerance +/-0.043 миллиметр, среднее Ra 0.68-0.82 um and maximum edge chipping 5.5-7.1 um. Full data is in the PMI foam slicing test report.
What is the first setting to change if the PMI foam edge tears?
Reduce the feed rate. Tearing, local compression and an uneven cut face on a cellular foam are load-driven problems, not speed-driven ones: excessive load compresses the foam skeleton instead of shearing it. Lower the feed first, then re-check wire tension before touching wire speed.
Технический контент проверен инженерной командой Ensoll – производитель алмазной проволочной петли с 10+ многолетним производственным опытом.