PEEK против PMI-пены: Сравнение резки алмазной проволокой
Абстрактный: PEEK и PMI пена расположены на противоположных концах спектра материалов, с которыми
Петля из алмазной проволоки должен работать – один — плотный, прочный термопластик, the other a
low-density cellular structural foam. This comparison sets Ensoll’s two published slicing tests side by side:
a 200 mm x 60 mm x 60 мм PEEK блок, вырезанный в 6.5 мм срезы с режущей жидкостью, и четыре 400 mm x 400 mm PMI
foam slices cut to 0.8 mm dry. It compares the failure modes, the parameter sets
(a Алмазная канатная пила in both cases) and the measured quality results, and gives the
rule for deciding which starting point to use.
Основные выводы
- PEEK is limited by cutting heat (it is a thermoplastic that softens at the kerf); PMI foam is limited by cutting load (its cell skeleton compresses and tears).
- PEEK was cut wet at a 3 подача мм/мин; PMI foam was cut dry at 100 мм/мин – a two-order-of-magnitude difference in feed rate for essentially the same wire speed.
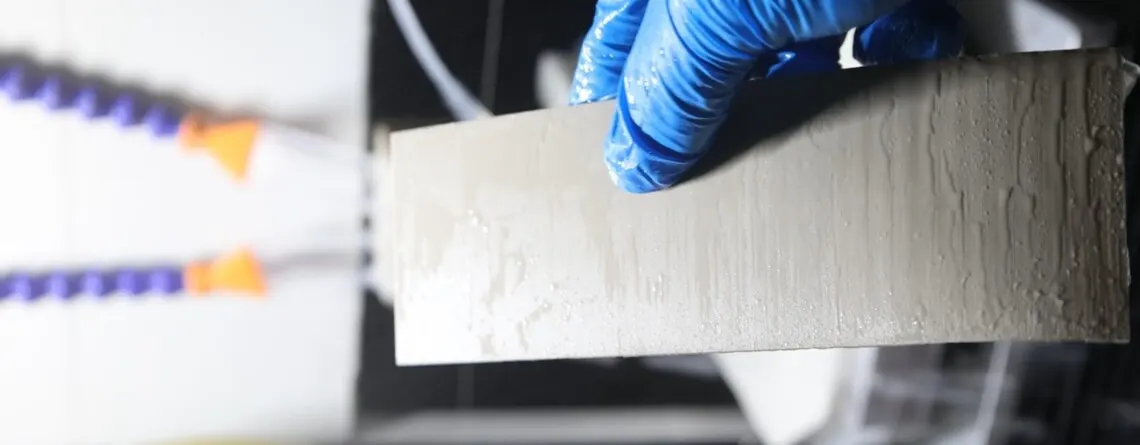
- PEEK: TTV 0.072-0.098 миллиметр (среднее 0.085 миллиметр), tolerance +/-0.037 миллиметр, Ra 0.76-0.95 um, chipping max 6.7 um, on 6.5 мм ломтики.
- ПМИ-пена: TTV 0.013-0.050 миллиметр (среднее 0.036 миллиметр), tolerance +/-0.043 миллиметр, Ra 0.68-0.82 um, chipping max 7.1 um, on 0.8 мм ломтики.
- Два набора параметров не взаимозаменяемы – диаметр проволоки, натяжение, скорость подачи и метод охлаждения различаются.
Два материала, Два разных режима разрушения
Причина, по которой PEEK и ПМИ-пена требуют разных настроек процесса, не только в твердости – это то, что происходит, когда
превышено окно процесса.
PEEK — это высокопрочный термопластик с высокой вязкостью, износостойкость и теплоперенос. При
алмазной резке проволокой механизм удаления отличается от твердых и хрупких материалов: потому что материал обладает
пластичностью и прочностью, непрерывное воздействие абразивных зерен генерирует теплоту резания. Если это тепло
не рассеивается, зона обработки локально размягчается и сопротивление резанию увеличивается, что приводит к размерным
отклонениям, задиркам на кромках и ухудшению качества поверхности. Контролируемая переменная, следовательно,
температура.
ПМИ-пена — это высокопроизводительная конструкционная пена с низкой плотностью, a uniform cellular structure and good
specific strength and stiffness. Its porous interior gives a removal behaviour quite unlike a dense material:
the abrasive grains act on the foam skeleton, and if the cutting load is too high or the parameters are poorly
matched, the cells are compressed and torn and the cut face becomes uneven, which feeds directly into slice
thickness and surface quality. Контролируемая переменная, следовательно, load.
Material and Workpiece Comparison
| Пункт | PEEK | ПМИ-пена |
|---|---|---|
| Material class | High-performance thermoplastic | High-performance structural foam |
| Твёрдость | Approximately MH 6.5 | Approximately MH 2 |
| Размер заготовки | 200 mm x 60 mm x 60 миллиметр | 400 mm x 400 mm x 50 миллиметр |
| Slice produced | 6.5 mm x 60 mm x 60 миллиметр | 400 mm x 400 mm x 0.8 миллиметр |
| Density | Dense, solid | Низкая плотность, cellular |
| Governing failure mode | Cutting heat – local softening, burrs | Нагрузка при резке – cell compression and tearing |
| Охлаждение | Cutting fluid (continuous) | Сухая резка |
Parameter Comparison
| Параметр | PEEK | ПМИ-пена |
|---|---|---|
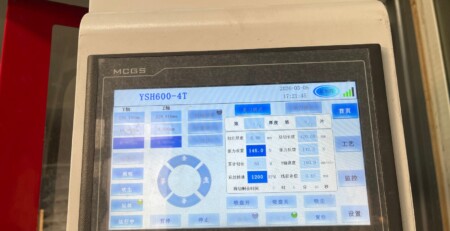
| Станок | ESO-GM gantry-type | ESH600-4T горизонтальном |
| Диаметр проволоки x длина петли (миллиметр) | 0.35 x 1880 | 0.60 x 3460 |
| Тип проволоки | Fully coated | Fully coated |
| Скорость подачи (мм/мин) | 3 | 100 |
| Ширина реза (миллиметр) | 2 | 400 |
| Напряжение проволоки (N) | 150 | 145 |
| Скорость проволоки (М / сек) | 24 | 25 |
| Время натяжения дуги проволоки (s) | 60 | 60 |
| Нагрузка при резке (N·м) | 17 | 17 |
Result Comparison
| Measure | PEEK (6.5 мм ломтики) | ПМИ-пена (0.8 мм ломтики) |
|---|---|---|
| Общее отклонение по толщине (TTV) | 0.072-0.098 миллиметр, среднее 0.085 миллиметр | 0.013-0.050 миллиметр, среднее 0.036 миллиметр |
| Допуск по толщине | +/-0.037 mm against 6.500 mm nominal | +/-0.043 mm against 0.800 mm nominal |
| Average surface roughness Ra | 0.76-0.95 um (имеется в виду 0.80-0.91 um) | 0.68-0.82 um |
| Maximum edge chipping | 6.7 um (range 4.2-6.7 um) | 7.1 um (range 5.5-7.1 um) |
| Sample count | 3 slices | 4 slices |
Reading the Differences: Three Rules
Rule 1 – Temperature-dominated materials get cooling; load-dominated materials do not
PEEK was cut with cutting fluid as the cooling medium to improve heat dissipation and lubrication at the wire
interface, limiting local softening, deformation and burrs. PMI foam was cut dry so that no liquid entered the
cells and no cleaning or drying step was needed afterwards. Choosing the wrong one is a process error in both
directions: dry-cutting PEEK risks a softened kerf, and wet-cutting PMI foam risks dimensional drift from
absorbed liquid.
Rule 2 – The soft material can run two orders of magnitude faster in feed
The PEEK feed rate was 3 мм/мин; the PMI foam feed rate was 100 мм/мин. That gap is not a machine difference,
it is the consequence of what limits the process. PEEK removal is limited by how much heat can be carried away,
so feed must stay low. PMI foam removal is limited by how much load the cell skeleton can take, and because the
foam is low density that ceiling is reached much later. Both tests used similar wire speed – 24 m/s for PEEK and
25 m/s for PMI foam – which confirms that feed rate, not wire speed, is the discriminating parameter.
Rule 3 – Compare each material against its own tolerance, not against the other
PMI foam produced TTV of 0.013-0.050 mm against PEEK’s 0.072-0.098 миллиметр, but the slices were 0.8 мм и 6.5 миллиметр
thick respectively and the tolerance requirement differs with the application. What both tests do show is a
stable process: PEEK held +/-0.037 mm thickness tolerance and PMI foam +/-0.043 миллиметр, with Ra below 1 um in both
cases and edge chipping under 7.1 um in both cases.
С какой отправной точки начать
| Если материал… | Начать с | Первый рычаг |
|---|---|---|
| Плотный термопластик, который размягчается при нагреве (PEEK, и аналогичные инженерные пластики) | Портальная машина стиля ESO-GM, 0.35 мм полностью покрытая проволока, 24 М / сек, 3 мм/мин, 150 N, режущая жидкость | Скорость подачи – сдерживать генерацию тепла |
| Пенопласт низкой плотности (ПМИ и аналогичные структурные пены) | Горизонтальная машина ESH600-4T, 0.60 мм полностью покрытая проволока, 25 М / сек, 100 мм/мин, 145 N, сухой | Скорость подачи – не нагружать скелет ячейки |
| Твердый и хрупкий (кремний, карбид кремния, керамика, оптическое стекло) | См. руководства по материалам для кластера | Спецификация проволоки и контроль ширины реза |
Обычные ошибки при переходе между двумя материалами
- Перенос скорости подачи. Скорость подачи, консервативная для пены ПМИ, слишком
агрессивна для ПЭЭК, и скорость подачи, подходящая для ПЭЭК, оставляет разрез ПМИ скорее полируемым, чем резаным. - Предположение, что охлаждение помогает везде. На пене ПМИ, охлаждение является риском для размера, а не
запасом безопасности. - Оценка результата для пены по результату пластикового материала. A 0.8 mm foam slice and a 6.5 mm plastic
slice cannot be compared on raw TTV numbers. - Chasing wire speed. In both tests the wire speed sat in the same 24-25 m/s band, which is
the clearest sign that it is not the lever for quality on either material. - Ignoring the entry edge. Both materials need the wire bow to settle before feed engages; a
60 s wire-bow tensioning time was used in both tests.
Full Test Data
The complete measurement sets – nine-point thickness readings, tolerance tables, Ra profiles and chipping
measurements – are published in the two source reports:
PEEK precision slicing with diamond wire loop and PMI foam precision slicing with
Петля из алмазной проволоки. The measurement method itself is described in the
руководстве по измерению TTV в девяти точках.
Часто задаваемые вопросы
Is PEEK or PMI foam harder to cut with a diamond wire loop?
They are hard in different ways. PEEK is a dense, прочный термопластик: риск — это тепловая обработка при резке, которая разогревает материал в зоне реза и вызывает отклонения размеров и образование заусенцев. ПМИ-пена — это ячеистый материал с низкой плотностью: риск — это нагрузка при резке, которая сжимает и разрывает ячеистый каркас. поэтому PEEK требует охлаждения и осторожной подачи, в то время как ПМИ-пена требует контроля нагрузки и сухой резки.
Почему PEEK резан влажным, а ПМИ-пена — сухим?
PEEK — это термопластик, который размягчается при нагреве зоны реза, поэтому используется охлаждающая жидкость для удаления тепла и смазки интерфейса проволока-материал. ПМИ-пена пористая и впитывает жидкости, поэтому охлаждающая жидкость попадет в ячейки, и затем её придется удалять посредством очистки и сушки – поэтому применяется сухая резка.
Насколько различаются скорости подачи для этих двух материалов?
Существенно. PEEK резался со скоростью подачи 3 мм/мин, в то время как пенопласт PMI работал при 100 мм/мин. Плотный термопласт требует медленной подачи, чтобы поддерживать низкий уровень генерации тепла; Пенопласт с низкой плотностью переносит гораздо более высокую подачу, потому что удаление ограничено нагрузкой, а не теплом. Скорость проволоки была аналогичной в обоих испытаниях, 24 m/s for PEEK and 25 m/s for PMI foam.
Какой материал показал лучшие размерные результаты?
Пенопласт PMI показал меньшее отклонение в абсолютных величинах – TTV 0.013-0.050 миллиметр (в среднем 0.036 миллиметр) по сравнению с PEEK 0.072-0.098 миллиметр (в среднем 0.085 миллиметр) – но эти два материала нельзя напрямую сравнивать. Срезы PEEK имели 6.5 мм толщины, а срезы PMI 0.8 миллиметр, и более тонкий срез измеряется относительно значительно меньшей номинальной толщины. Сравнивайте каждый материал с его собственной допускаемой толщиной применения.
Можно ли использовать один набор параметров для обоих материалов?
Нет. Подтвержденные наборы различаются по диаметру проволоки, Норма подачи, натяжению и методу охлаждения. PEEK использовал 0.35 x 1880 мм полностью покрытой проволоки при 150 N натяжении с охлаждающей жидкостью; Пенопласт PMI использовал 0.60 x 3460 мм полностью покрытой проволоки при 145 N натяжении с сухой резкой. Start each material from its own validated window in the PMI foam cutting parameter reference.
Технический контент проверен инженерной командой Ensoll – производитель алмазной проволочной петли с 10+ многолетним производственным опытом.