Sierra de diamante vs hoja: Prueba de superficie de vidrio óptico
- Pruebas controladas en 5 vidrio SCHOTT B270 de mm muestran que una sierra de hilo de diamante logra Ra 0.18-0.22 micrómetros frente a Ra 0.55-0.75 para una hoja de diamante — aproximadamente 60% menor rugosidad superficial sin pulido.
- El daño subsuperficial es la diferencia decisiva: la hoja genera 3-5 veces más microgrietas, y aún muestra grietas a 200 micrómetros de profundidad donde la sierra de hilo no muestra ninguna — más allá de la típica 100-150 profundidad de pulido de eliminación micrométrica.
- La pérdida de corte es 0.25 mm para el hilo frente a 0.42 mm para la hoja, ahorrando aproximadamente 17% de material por corte en 100 oblea de mm.
- Los bordes cortados con hilo son mecánicamente más fuertes: Módulo de Weibull 18.7 versus 9.3, 25% mayor tensión de fractura en flexión de cuatro puntos, y 98% versus 72% rendimiento en vidrio delgado de 100 micrómetros.
- Las hojas todavía ganan en cortes rectos simples (10-15% mayor rendimiento), menor costo inicial y capacitación más fácil; las sierras de hilo ganan para óptica de precisión, materiales costosos y procesamiento posterior mínimo.
En la fabricación óptica de precisión, la calidad de la superficie impacta directamente en el rendimiento del componente. Nuestras pruebas controladas revelan:
– sierras de hilo de diamante sin fin logran 60% menor rugosidad superficial (Ra 0.18µm) vs cuchillas
– El corte con cuchilla genera de 3 a 5 veces más grietas subsuperficiales a 100µm de profundidad
– La pérdida de corte por sierra de hilo es 40% más estrecha (0.25mm vs 0,42 mm)
Este estudio cuantifica estas diferencias usando muestras de vidrio SCHOTT B270 analizadas con interferometría de luz blanca e imágenes SEM.
La comparación de superficies a continuación es parte de un método más amplio descrito en Corte de vidrio óptico.
Demostración de corte con hilo de diamante
Metodología de prueba
1. Preparación de muestras
Material: 5SCHOTT B270 de mm de espesor vidrio óptico
Parámetros de corte:
| Método | Velocidad | Refrigerante | Control de fuerza |
| Alambre de diamante sin fin | 20 M/s | Agua desionizada | 50N constante |
| Sierra de diamante | 3,000 RPM | A base de aceite | 100N servo |
2. Herramientas de medición
Rugosidad de la superficie: Zygo NewView 9000 interferómetro (20Objetivo X)
Daño subsuperficial: Foco de haz de iones (FIB) seccionado transversal + SEM
Astillado de bordes: Microscopio de medición Nikon MM-400
Comparación de calidad de superficie
1. Microtopografía de la superficie
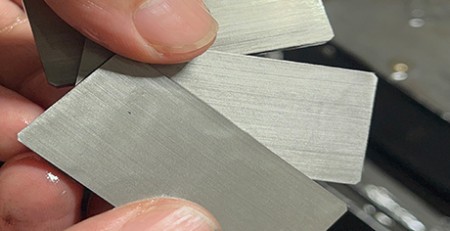
[Diagrama de comparación de superficies que muestra las ranuras uniformes de la sierra de alambre frente a los hoyos irregulares de la cuchilla]
Sierra de alambre de diamante sin fin Resultados:
– Estrías direccionales (espaciado consistente de 5-8µm)
– Ra 0.18-0.22µm sin pulido
– Pico-a-valle (PV) 1.2µm
Resultados de la cuchilla de diamante:
– Patrones de cráter aleatorios por fractura de grano
– Ra 0.55-0.75µm
– PV 3.8µm con zonas profundas de desgarro
Idea clave: El movimiento de corte continuo de la sierra de alambre crea texturas de superficie predecibles que requieren 50% menos tiempo de pulido para lograr acabados ópticos.
2. Profundidad de daño subsuperficial
| Profundidad de medición | Densidad de fisuras de la sierra de alambre (fisuras/mm²) | Densidad de fisuras de la cuchilla |
| 50µm | 12 ± 3 | 48 ± 9 |
| 100µm | 5 ± 2 | 22 ± 6 |
| 200µm | 0 | 7 ± 3 |
Hallazgo crítico: El corte con cuchilla induce microfisuras más allá de la profundidad de eliminación por pulido (típicamente 100-150µm), arriesgando la degradación de la resistencia a largo plazo.
5 Implicaciones Prácticas
1. Impacto en el Rendimiento Óptico
– Pérdida por Dispersión: Las superficies cortadas con cuchilla muestran 3.2% mayor dispersión de luz en pruebas con láser de 632 nm
– Distorsión del Frente de Onda: PVλ aumenta de λ/10 (alambre) a λ/4 (hoja) después del pulido
2. Resistencia Mecánica
– Módulo de Weibull:
– Muestras cortadas con alambre: m=18.7
– Muestras cortadas con cuchilla: m=9.3
– Pruebas de flexión en cuatro puntos muestran 25% mayor tensión de fractura para bordes cortados con alambre
3. Costos de Post-Procesamiento
| Paso del Proceso | Ahorro de Tiempo con Sierra de Alambre |
| Pulido Grueso | 40% más rápido |
| Pulido Fino | 30% más rápido |
| Rectificado de Bordes | 60% menos material removido necesario |
4. Reducción de Desperdicio de Material
– Comparación de Kerf:
– Alambre: 0.25milímetro (80µm de diamante + 170µm de viruta)
– Blade: 0.42milímetro (300µm de diamante + 120µm de oscilación)
– Para obleas de 100 mm**: Las sierras de alambre ahorran 17% material por corte
5. Manejo de Vidrio Delgado
– 100Prueba con vidrio de µm de espesor:
– Sierra de alambre: 98% rendimiento
– Blade: 72% rendimiento (principalmente fracturas en el borde)
Limitaciones Tecnológicas
Desafíos de la Sierra Infinita de Alambre Diamantado
- Mayor Costo Inicial: 20-30% más caro que los sistemas de cuchilla
- Configuración más Lenta: Requiere calibración de tensión (15-20 acta)
- Corte Curvo: Minimum radius limited to 5X wire diameter
Diamond Blade Advantages
- Faster Straight Cuts: 10-15% higher throughput for simple geometries
- Lower Skill Requirement: Easier operator training
- Legacy Compatibility: Fits existing CNC glass cutting platforms
Industry Case Study
Lens Manufacturer A (Switch from Blade to Wire Saw)
– Before: 14% rejection rate from subsurface cracks
– After:
– Rejection rate dropped to 3.2%
– Polishing slurry consumption decreased by 35%
– ROI achieved in 11 months
Guía de selección
Choose Endless Diamond Wire Saw When:
✓ Producing precision optics (λ/10 or better)
✓ Cutting expensive materials (p ej., OHARA S-BSL7)
✓ Minimizing post-processing is critical
Opt for Diamond Blade When:
✓ Budget constraints outweigh quality needs
✓ Processing >10mm thick glass blocks
✓ Only rough cutting
Preguntas Frecuentes
¿Es mejor una sierra de hilo de diamante que una hoja para vidrio óptico??
For surface quality, clearly yes: in the SCHOTT B270 test the wire saw produced Ra 0.18-0.22 micrometers versus 0.55-0.75 for the blade, con 3-5 times fewer subsurface cracks and a 40% kerf más estrecho. The blade remains 10-15% faster on simple straight cuts and cheaper to buy and operate.
How deep does subsurface damage go with blade cutting?
In the test, blade-cut glass still showed 7 +/- 3 cracks per square millimeter at 200 micrometers depth, while wire-cut glass showed zero. Because typical polishing removes only 100-150 micrómetros, blade-induced cracks can survive polishing and degrade long-term strength.
How much material does a diamond wire saw save per cut?
The wire kerf is 0.25 mm versus 0.42 mm for a blade. Sobre 100 mm wafers that difference saves about 17% of material per cut — significant when processing expensive optical glasses such as OHARA S-BSL7.
When does a diamond blade make more sense?
Elija una hoja cuando las limitaciones de presupuesto pesen más que las necesidades de calidad, cuando se procesen bloques de vidrio más gruesos que 10 milímetro, o cuando solo se requiera un corte en bruto. Elija la sierra de hilo para ópticas de precisión a lambda/10 o mejor, materiales costosos, y siempre que sea importante minimizar el post-procesamiento.
Revisado por el equipo de ingeniería de Ensoll.